EN
Preciznost Odljevci od nodularnog lijeva : Što odlučuje hoće li se serija isporučiti
Kućište kompresora može imati potvrdu o savršenom materijalu i još uvijek biti odbačeno u obradnom centru. Gradacija je bila ispravna, nodularnost je bila ispravna, a odljev je još uvijek bio pogrešan dio.
Taj jaz između podložnog odljevka i upotrebljivog odljevka je mjesto gdje većina projekata nodularnog željeza dobiva ili gubi. Ponuda obično stiže s tri brojke: razred, težina i cijena po kilogramu. Nitko od njih tri ne odlučuje hoće li projekt uspjeti. Ono što odlučuje je hoće li debljina stijenke ostati tamo gdje je prikazano na crtežu, je li dopuštenje za strojnu obradu konzistentno od dijela do dijela i hoće li prvo postavljanje učvršćenja proizvoditi dijelove umjesto izvješća o otpadu.
Dakle, korisno pitanje nije koja je ljevaonica najjeftinija. To je koja ljevaonica može držati tri ili četiri značajke o kojima ovisi vaš proces obrade, u volumenu koji stvarno naručite. Iz toga slijedi sve dole navedeno.
Što preciznost zapravo znači u nodularnom livu
Preciznost is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- Metalurška kontrola: nodularnost od otprilike 85 posto ili bolja na presjeku koji vas zanima, stabilan broj nodula i omjer ferita i perlita koji odgovara rasponu tvrdoće na crtežu.
- Kontrola dimenzija: položaj strojno obrađenih površina koji se može ponoviti u odnosu na odabrani podatak, a ne samo velika tolerancija ukupne duljine.
- Unutarnja čvrstoća: nema poroznosti zbog skupljanja u dijelovima koji nose opterećenje, drže pritisak ili se buše i narezuju.
Drugi i treći sloj su mjesta gdje se citati razilaze. Dvije ljevaonice mogu obje ponuditi 500-7 i obje izlijevati čisto željezo, ali isporučuju dijelove koji se drugačije ponašaju na strojnoj liniji, jer jedna kontrolira debljinu ljuske na cilindru s tankom stijenkom, a druga je tretira kao varijablu koja se sama rješava.
Ne kupujete željezo na kilograme. Kupujete udaljenost između površine lijevanja i prvog reza koji vaš strojar napravi.
Odaberite ocjenu nakon što izmjerite dionicu
Objavljena svojstva dolaze iz standardnih ispitnih traka, a ne s vaše strane. Veličina presjeka određuje koliko se sporo metal hladi, a brzina hlađenja određuje koliko će perlita završiti u matrici. Kvaliteta odabrana iz podatkovne tablice stoga se može ponašati drugačije nakon što se izlije u glavčinu od 60 mm.
| ISO 1083 stupanj | ASTM A536 ekvivalent | Vlačna čvrstoća | 0,2% prinos | Elongacija | Tipični dijelovi |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 MPa | 250 MPa | 15% | Tijela pumpi, kućišta ventila, poklopci |
| 500-7 | 65-45-12 | 500 MPa | 320 MPa | 7% | Sjedišta ležajeva, sjedišta rotora, karteri |
| 600-3 | 80-55-06 | 600 MPa | 370 MPa | 3% | Postolja strojeva, stupovi, nosači tereta |
| 700-2 | 100-70-03 | 700 MPa | 420 MPa | 2% | Umetci i vodilice kritični prema habanju |
Slijede dvije posljedice. Ako teški dio zahtijeva 600-3, očekujte razgovor o legiranju ili toplinskoj obradi, jer sam dio radi protiv cilja. A izduženost je broj koji kupci preskaču; često je taj koji predviđa kako će se odljevak ponašati kada ga pritisne presovanje ili toplinski ciklus.
Obloženi pijesak, smolasti pijesak, zeleni pijesak: uskladite proces sa značajkom
Ruta kalupljenja postavlja ostvarivu toleranciju, završnu obradu površine i trošak alata prije prvog izlijevanja. Kasni odabir je skup, jer promjena rute obično znači nove obrasce.
- Zeleni pijesak: najniža cijena uzorka i dobra ekonomičnost za srednje i velike dijelove u stalnom volumenu; tanke stijenke i oštre unutarnje jezgre trebaju dodatni dodatak.
- Pijesak vezan smolom (bez pečenja): čvrsta sredina za srednje količine, s boljom stabilnosti dimenzija od zelenog pijeska i fleksibilnog alata.
- Obloženi pijesak (ljuska): uobičajeni izbor za dijelove s tankim stijenkama, visoke ponovljivosti kao što su cilindri kompresora, gdje je konzistencija stijenke važnija od cijene uzorka.
- Toplinska obrada: nije proces kalupljenja, već dio iste odluke, budući da normalizacija ili smanjenje naprezanja mijenja i tvrdoću i ponašanje dimenzija nakon strojne obrade.
Tvrdnje o toleranciji trebaju klasu, a ne pridjev. Dobavljač koji kaže "mi držimo jedan milimetar" opisuje jednu značajku. Pitajte koji se stupanj tolerancije odnosi na specifičnu značajku na kojoj se nalazi vaš uređaj.
Gdje se ti odljevci nalaze unutar gotovog stroja
Dijelove je najlakše specificirati prema poslu koji obavljaju, jer se tako uopće pišu kriteriji prihvatljivosti.
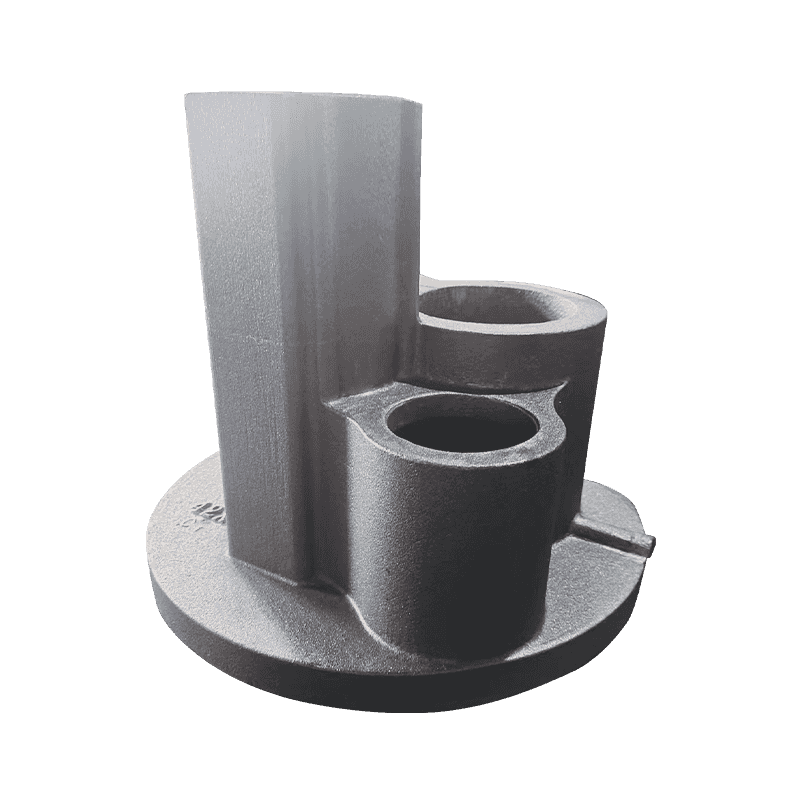
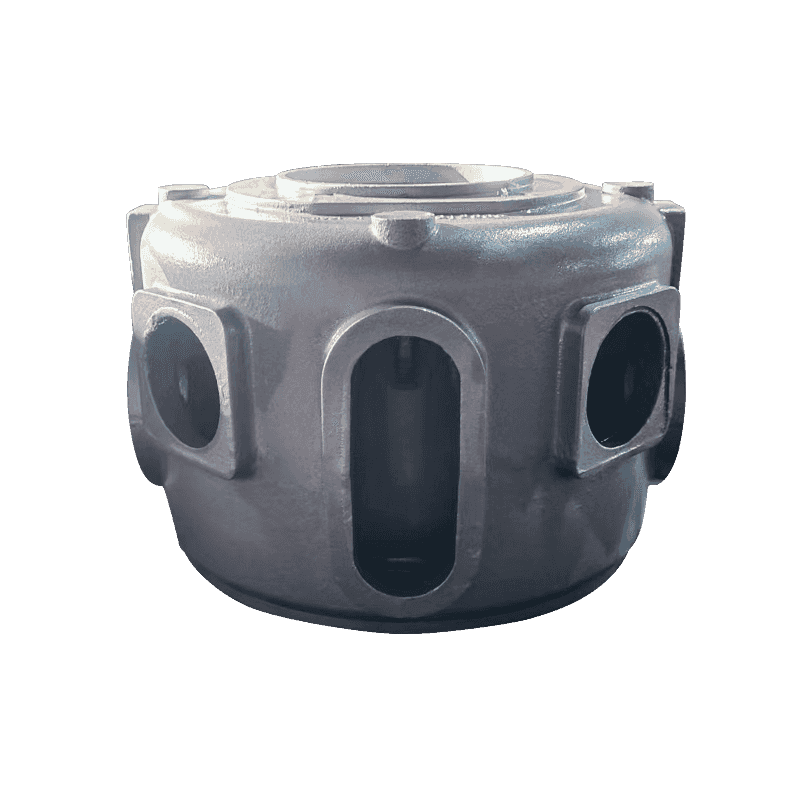
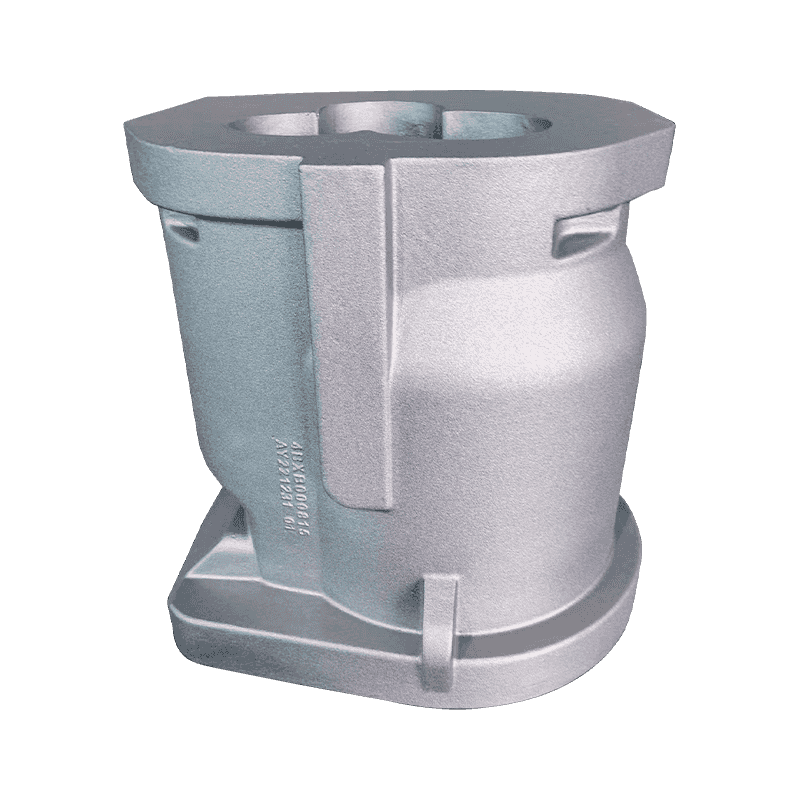
Odljevci kompresora
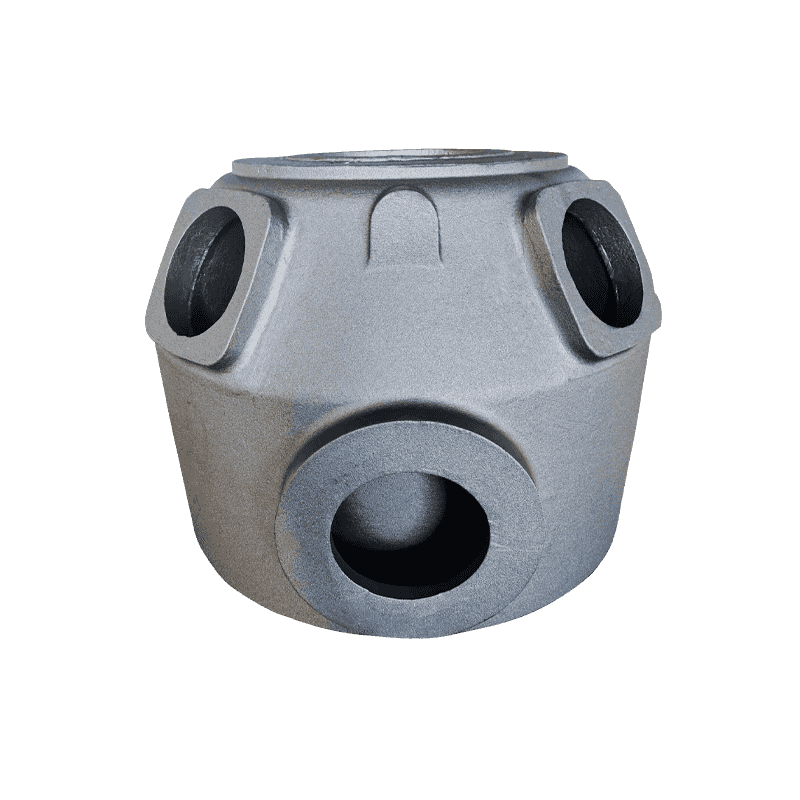
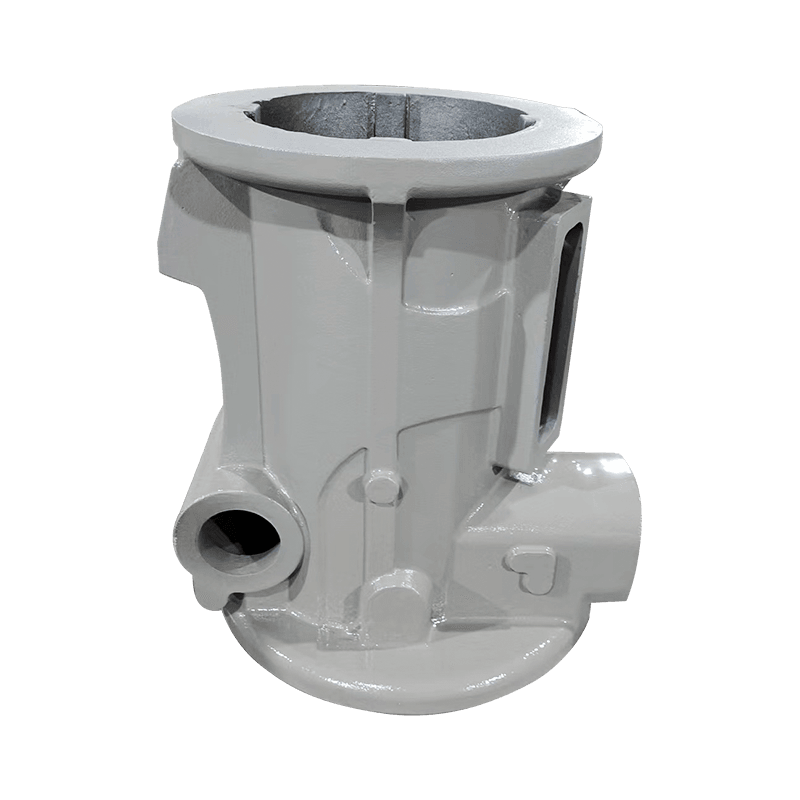
Rad kompresora svodi se na brtvljenje, poravnavanje i upravljanje uljem. Sjedišta ležaja, sjedišta rotora, kućište radilice, cilindri, ispušna sjedišta i spremnici ulja kvare se drugačije: sjedište koje je premekano haba se ovalno, stijenka cilindra koja se pomiče gubi kompresiju, kućište radilice koje je iskrivljeno neće izdržati predopterećenje ležaja. Kako ti ravnotežu čvrstoće i otpornosti na habanje u ležištu ležaja je tipičan primjer odluke koja se mora donijeti u fazi lijevanja, a ne nakon strojne obrade.
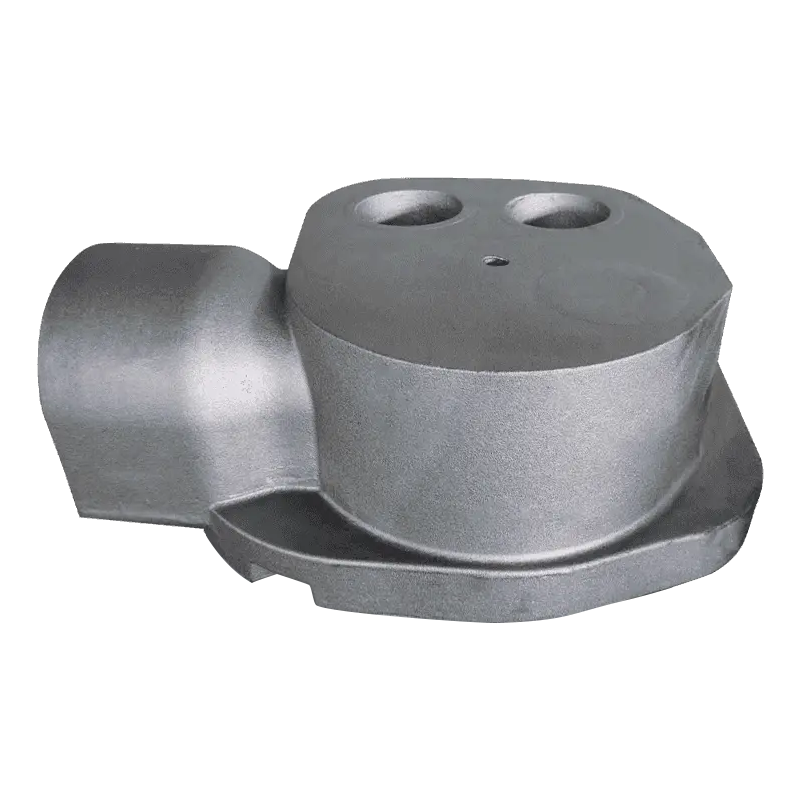
Odljevci pumpi i ventila
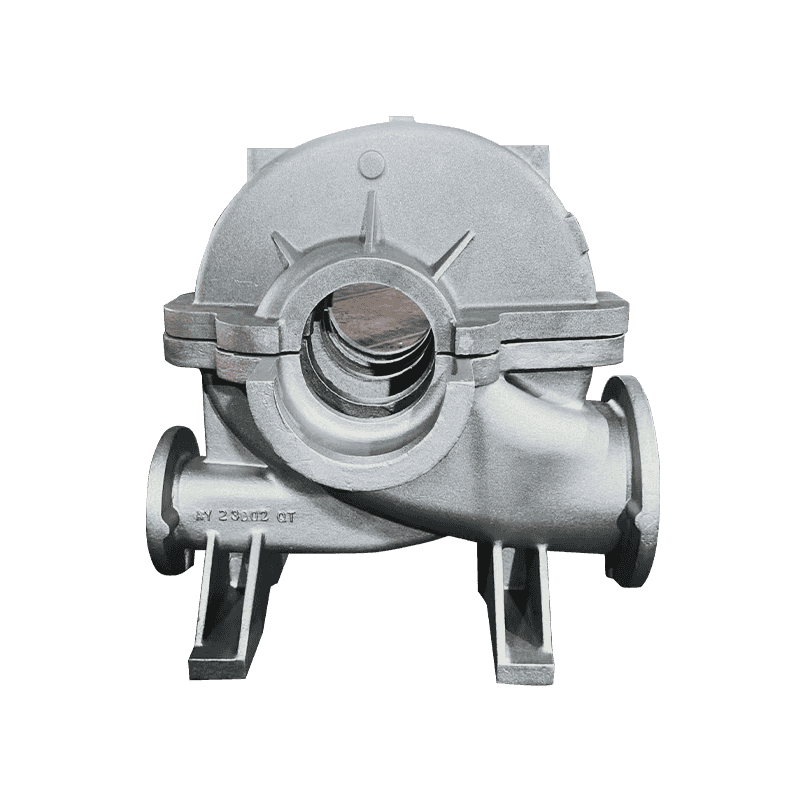
Pumpe s aksijalnim protokom, tijela pumpe, dvostruki poklopci pumpe, tijela ventila klipne pumpe i diskovi pumpe obično su nepropusni ili kritični za protok. Ovdje je test prihvatljivosti često test nepropusnosti plus provjera debljine stijenke, što znači da je kontrola poroznosti važnija od vlačne čvrstoće.
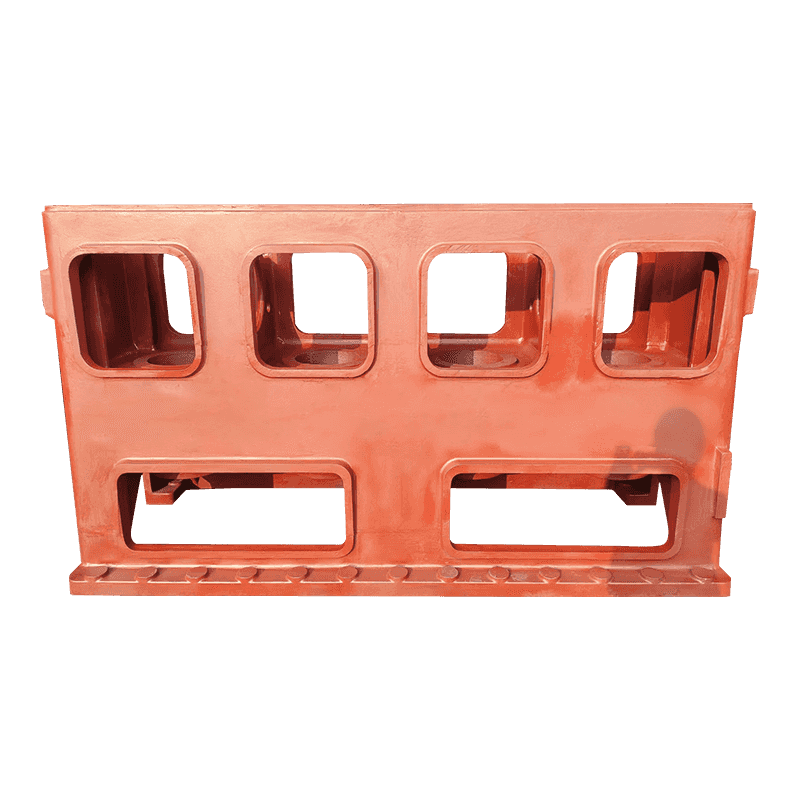
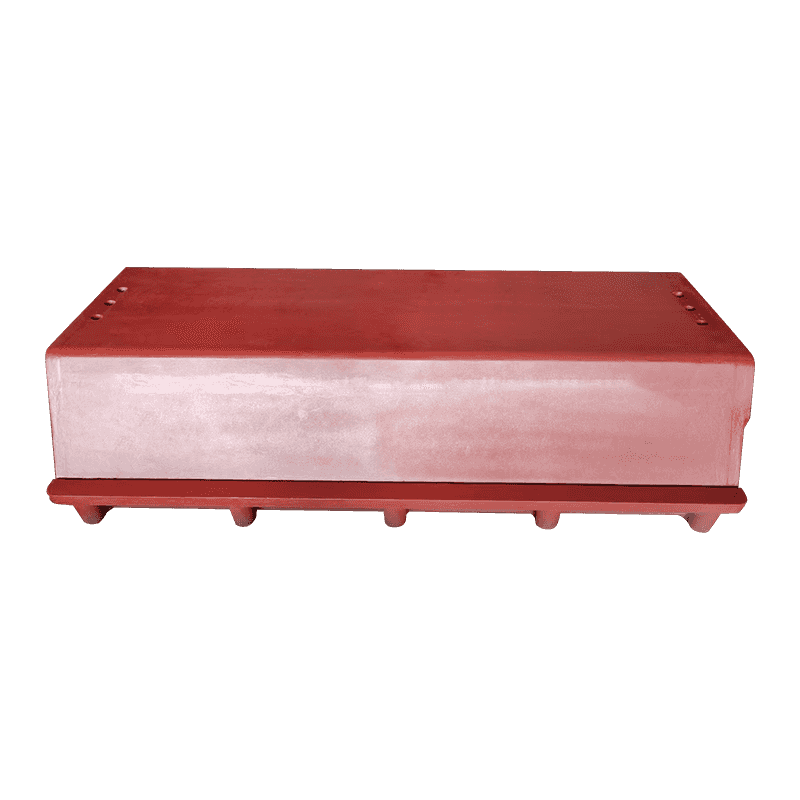
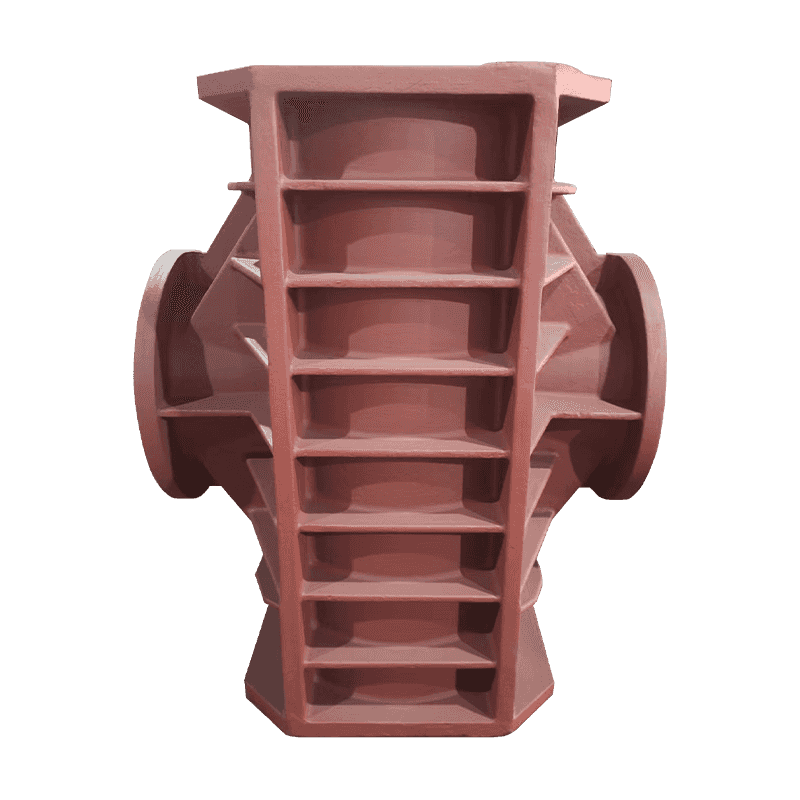
Odljevci alatnih strojeva
Baze i stupovi su suprotan slučaj: teški, tihi dijelovi čija je stvarna vrijednost krutost i dimenzionalna stabilnost tijekom godina rada. Ublažavanje naprezanja i ujednačenost presjeka važniji su od uske linearne tolerancije.
Što provjeriti prije nego što odobrite uzorak
Uzorak iz prvog članka dokazuje što ljevaonica može učiniti jednom. Odobrenje bi se trebalo odnositi na ono što može učiniti svaki put. Šest stavki nosi najveću težinu:
- Nodularnost izmjerena na presjeku izrezanom iz samog dijela, ne samo iz zasebno lijevane ispitne šipke.
- Izvješće o dimenzijama koje se odnosi na iste podatke koje koristi vaše učvršćenje, s izričito navedenom klasom tolerancije.
- Debljina stijenke na najtanjem dijelu, mjerena na najmanje tri dijela iz istog izljeva.
- Raspon tvrdoće u šarži, budući da širenje veće od oko 30 HB obično signalizira neravnomjerno hlađenje ili toplinsku obradu.
- Provjera čvrstoće na nosivim ili tlačno nepropusnim dijelovima, ultrazvučnim ispitivanjem ili presjecanjem žrtvovanog dijela.
- Sljedivost od broja zagrijavanja do datuma izlijevanja do serije toplinske obrade, tako da se kasnije pronađeni problem može brzo suziti.
Ako se tih šest stavki pojavi u izvješću o prvom artiklu, a da ih se ne zatraži dvaput, imate većinu onoga što vam je potrebno za ponovnu narudžbu s povjerenjem.
Odljevci kupljeni samo po cijeni su najskuplji. Dva posto niža jedinična cijena rijetko preživi jednu ponovnu obradu, jednu zamjensku seriju otpremljenu zrakoplovom ili jednu zaustavljenu montažnu traku.
Što zapravo pomiče cijenu
Jedinična cijena je posljednji broj koji treba pogledati, jer je sastavljen od šest drugih.
- Amortizacija uzorka i kutije jezgre, raspoređena po veličini serije.
- Dodatak za strojnu obradu: dodatnih 3 mm na velikoj površini je stvarna težina, pravi metal i stvarno vrijeme rezanja.
- Metalurški put: legiranje i toplinska obrada potrebni za postizanje stupnja u teškom presjeku.
- Opseg inspekcije: izvješća o dimenzijama, ultrazvučno testiranje i uzorci u dijelovima povećavaju troškove i smanjuju rizik.
- Stopa otpada kod dijelova s tankim stijenkama, gdje premazani pijesak ima tendenciju vraćanja troškova alata.
- Pakiranje i rukovanje izvozom za dijelove s tankim stijenkama i gotovim strojno obrađenim površinama.
Kupac koji razumije tih šest može pregovarati s činjenicama. Kupac koji uspoređuje samo broj po kilogramu pregovara s brojem koji kontrolira ljevaonica.
Preciznost ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
Zatim radite ispravnim redoslijedom: locirajte referentnu točku strojne obrade, vratite se na odljev i pustite da uslijedi proces gradacije i oblikovanja. Ta narudžba rijetko pada.