EN
Karter kompresora prolazi dolazni pregled na 205 HB, udobno unutar raspona na crtežu. Tri tjedna kasnije, identičan dio iz sljedećih strojeva za lijevanje s različitim strugotinama, troši alat dvostruko brže i odvaja se od učvršćenja s iskrivljenim provrtom ležaja. Kemija je nepromijenjena, napomena na crtežu i dalje zahtijeva normalizirano stanje, a očitanje tvrdoće razlikuje se samo nekoliko točaka. Ono što se promijenilo bilo je hlađenje: druga serija se ohladila brže nakon istresanja, tako da je više njezine matrice završilo kao perlit.
To je cijeli argument za tretiranje toplinske obrade kao specifikacije materijala, a ne kao završnog koraka. Kemija postavlja strop od nodularnog željeza; matrica odlučuje što zapravo primate. Ono što slijedi pokriva što svaki uobičajeni tretman čini matrici, koji tretman odgovara kojem dijelu i kako napisati zahtjev koji ljevaonica može mjeriti i certificirati.
Što toplinska obrada mijenja, a što ne može promijeniti
Nodularno željezo je nodularno jer je njegov grafit tretiran magnezijem ili rijetkom zemljom prije lijevanja, tako da se skrutio kao kvržice, a ne kao ljuskice. Kvržice otupljuju vrh pukotine koji bi ljuskica izoštrila, a ta geometrija preživljava svaku normalnu toplinsku obradu. Pregrijavanje iznad otprilike 1000 °C počinje ga oštećivati, što je jedan od razloga zašto prozori za obradu nisu otvoreni.
Ono što toplinska obrada kontrolira je matrica, metal između nodula. Četiri uvjeta pokrivaju gotovo sve komercijalne poslove:
- Ferit: mekan, obradiv, visokog istezanja i matrice potpuno žarenih stupnjeva.
- Perlit: lamelarni karbid i ferit, jači i tvrđi sa smanjenim istezanjem.
- Kaljeni martenzit: proizveden kaljenjem i popuštanjem, najteže uobičajeno stanje.
- Ausferit: igličasti ferit s zadržanim austenitom, proizveden austemperiranjem i osnova je ADI klasa.
Drugi posao je oslobađanje od stresa. Odljevak se neravnomjerno hladi u kalupu, a istresanje, brušenje i gruba obrada uzrokuju više naprezanja. Održavan na 550–650 °C i polagano ohlađen, dio se opušta, a da se njegova matrica uopće ne mijenja, što je važnije za veliku bazu stroja od bilo kakvog povećanja vlačne čvrstoće.
Pet tretmana i materijal koji svaki proizvodi
Tretmani su obično navedeni imenom, ali naziv je skraćenica za matricu i raspon svojstava. Rasponi u nastavku realni su za standardne stupnjeve pri uobičajenim veličinama presjeka.
| Liječenje | Matrica | Vlačna čvrstoća | Tvrdoća | Elongacija | Tipični dijelovi |
|---|---|---|---|---|---|
| Ublažavanje stresa | Nepromijenjeno | Kao cast | Kao cast | Kao cast | Postolja strojeva, stupovi, teški okviri |
| Potpuno žarenje | Ferit plus nodule | 400–500 MPa | 130–180 HB | 12-18 % | Tijela pumpi, kućišta, poklopci |
| Normalizirati | Perlit, često 70 % ili više | 650–750 MPa | 230–270 HB | 3–6 % | Kućišta radilice, sjedišta ležajeva, sjedišta rotora |
| Ugasiti i temperirati | Kaljeni martenzit | 800–1000 MPa | 250–330 HB | 2–5 % | Potrošni dijelovi, zupčanici, bregasti pratioci |
| Austemper | Ausferit | 800–1400 MPa | 270–400 HB | 1–10 % | Visoko trošenje i visoki zamor dijelova |
Dva opomena pripadaju uz tu tablicu. Brzina hlađenja prati debljinu presjeka, tako da ista toplina željeza može završiti feritno u stijenci od 100 mm i perlitno u rebru od 12 mm. A pretvorbe tvrdoće u rastezljivost vrijede samo kada je matrica jednolika; u miješanom feritno-perlitnom odljevku, 200 HB može opisati dva sasvim različita materijala.
Usklađivanje obrade s dijelom
Ocjene crteža često su naslijeđene iz starijih projekata. Vrijedno je provjeriti tretman u odnosu na ono što dio zapravo radi tijekom rada.
Baza i stupovi alatnih strojeva
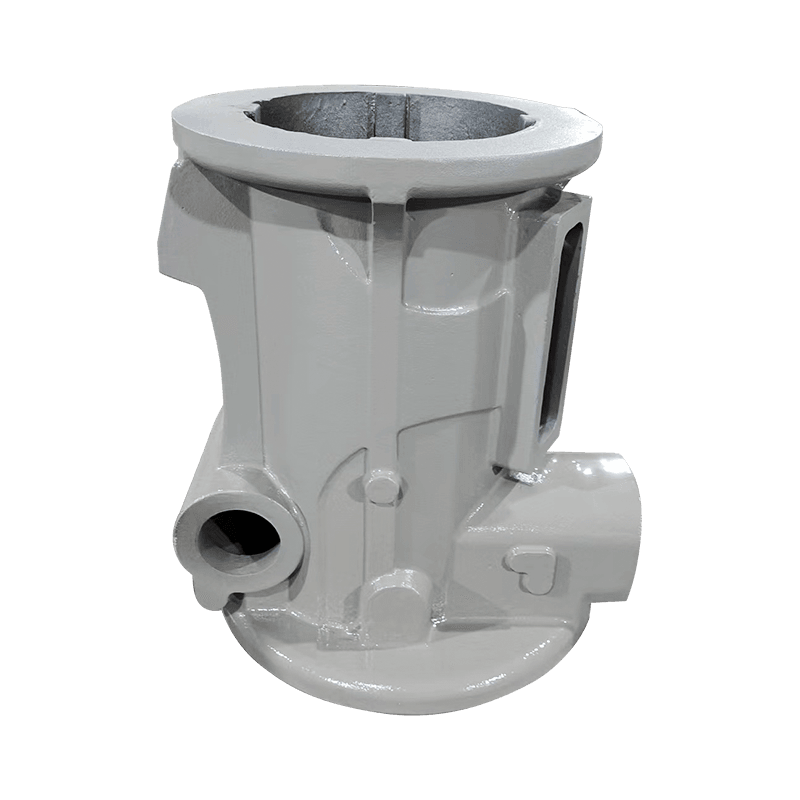
To su strukture, a ne habajuće površine, tako da je svojstvo koje je važno dimenzijska stabilnost nakon strojne obrade, a ne stupanj čvrstoće. Teške podloge se obično dvaput oslobađaju, jednom nakon istresanja i ponovno nakon grube strojne obrade. Preskakanje drugog reljefa čest je razlog zašto stroj drži geometriju mjesec dana i nakon toga se pomakne. Površinsko trošenje je zasebno pitanje, a gdje klizne staze nose opterećenje, toplinska obrada odljevaka alatnih strojeva može povećati površinsku tvrdoću bez promjene stupnja mase.
Kućišta kompresora, kartera i sjedišta ležajeva
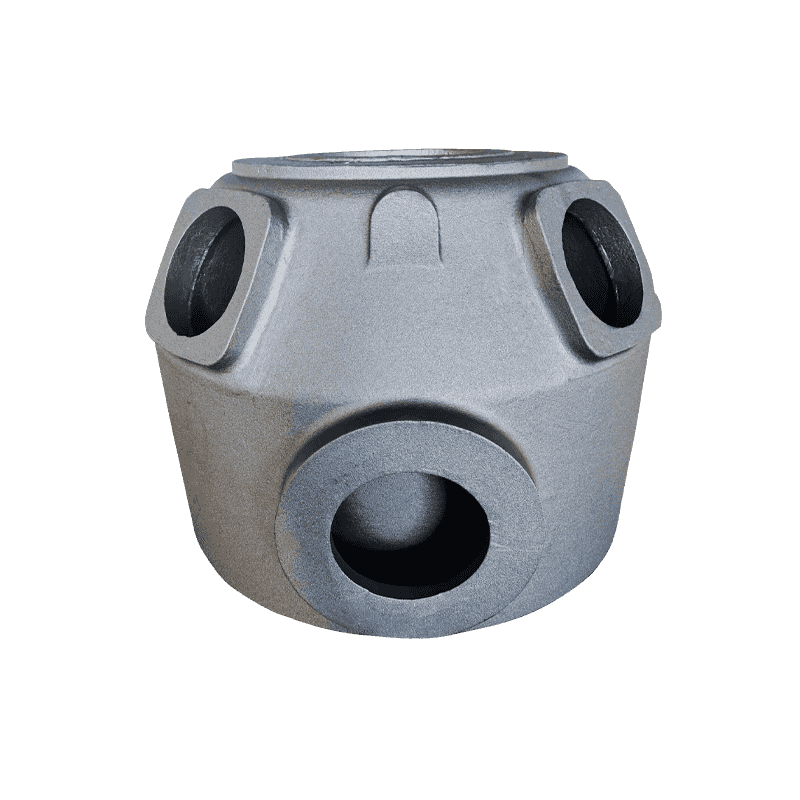
Dijelovi kompresora sjedaju u drugom režimu. Karter nosi vibracije, a ležište ležaja nosi rotirajući teret, tako da su čvrstoća i otpornost na habanje važniji od stabilnosti, a normalizacija ili kaljenje i temperiranje je uobičajeni izbor. Preko raspon odljevaka kompresora , na primjer, kućišta radilice i sjedišta ležajeva općenito se navode u termički obrađenom stanju, a ne kao lijevani.
Tijela pumpi i ventila
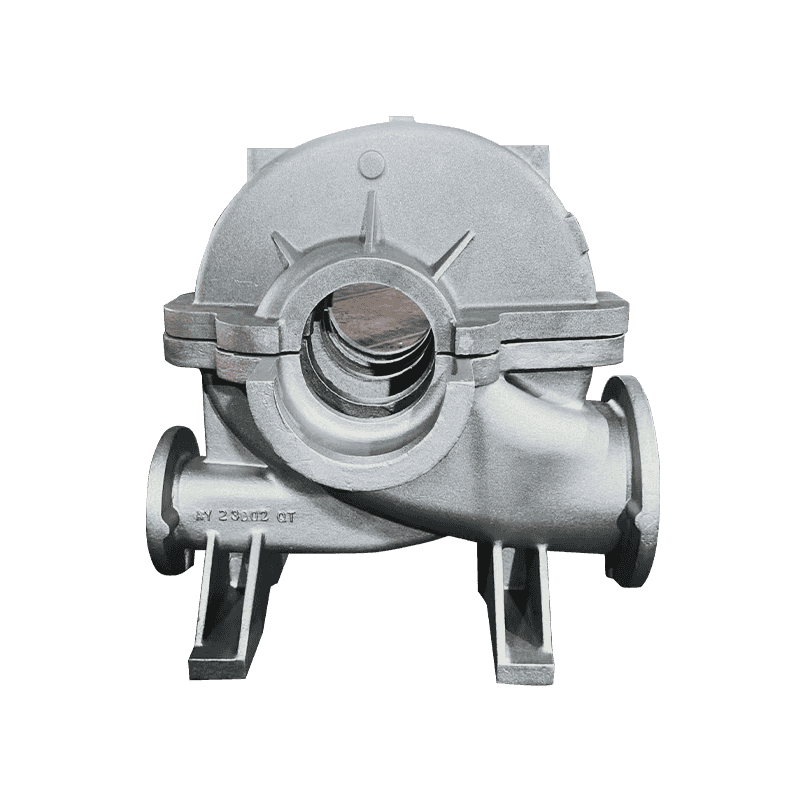
Tijela pumpe i tijela ventila su granice tlaka. Potrebna im je nepropusnost pod pritiskom, površine za brtvljenje koje se mogu strojno obraditi i dovoljno istezanja da prežive rukovanje i hidrostatsko ispitivanje, zbog čega je stanje žarenog ferita ovdje uobičajeno. Tvrdoća nije cilj; meka, ujednačena matrica radi brže i brtvi predvidljivije.
Pisanje zahtjeva koji se može ovjeriti
Bilješka na crtežu koja kaže toplinski obrađeno ili kaljeno ne može se provjeriti i neće se dosljedno navoditi. Šest stavki pretvara tretman u specifikaciju.
- Stupanj i standard, kao što je EN-GJS-500-7 prema EN 1563 ili 80-55-06 prema ASTM A536, zajedno s tretmanom koji ga proizvodi.
- Traka tvrdoće s mjestom mjerenja, izražena kao raspon, a ne kao jedan cilj.
- Vrsta i položaj ispitnog kupona, na primjer blok kobilice ili Y-blok izliven odvojeno od dijela.
- Granice mikrostrukture: postotak nodularnosti, veličina grafita i prihvatljivi udio ferita ili perlita.
- Zahtjev za smanjenje naprezanja gdje god će se dio strojno obrađivati prema uskim tolerancijama.
- Stanje isporuke: lijevano, pjeskareno, bez naprezanja, grubo strojno obrađeno ili dovršeno.
Načini kvarova koje vrijedi osmisliti
Većina problema toplinske obrade su problemi geometrije i presjeka mnogo prije nego što postanu problemi peći.
- Ugasiti pukotine na oštrim unutarnjim kutovima i nagle promjene presjeka, smanjene izdašnim zaobljenjima i radijusima.
- Iskrivljenje tijekom kaljenja, najgore u dugim, tankim ili asimetričnim dijelovima.
- Meke točke uzrokovane segregacijom ili mikroskupljanjem, koje nejednako reagiraju na stvrdnjavanje.
- Odugljičene površine ili površine zahvaćene kamencem nakon žarenja u nekontroliranoj atmosferi, koje se kasnije pojavljuju kao varijacije strojne obrade.
- Pretjerano kaljenje, koje mijenja snagu za zadržani austenit koji se može transformirati pod opterećenjem.
Prije nego otpustite narudžbenicu
Ova pitanja odlučuju odgovara li prvi članak desetom.
- Koji će se standard i ocjena pojaviti na svjedodžbi?
- Gdje se mjeri tvrdoća i na koliko odljevaka po seriji?
- Da li se probni kupon lijeva posebno i da li to piše na certifikatu?
- Koja je distorzija prihvatljiva nakon tretmana?
- Hoće li se stres dobavljača ponovno smanjiti nakon grube strojne obrade?
- Koji se prozor procesa koristi i kako se bilježi za sljedivost?
Toplinska obrada nije završna operacija pričvršćena na odljevak; to je korak koji izlijevanje pretvara u materijal. Odlučite matricu na temelju onoga što dio radi, napišite zahtjev na način na koji laboratorij može mjeriti i tretirajte certifikat kao dokaz o kuponu, a ne kao obećanje o odljevu. Dobavljači koji kontroliraju vrijeme istresanja i hlađenja nastoje odgovoriti na ova pitanja bez oklijevanja, jer tu zapravo počinje većina varijacija toplinski obrađenih odljevaka od nodularnog željeza.