EN
Tijelo kompresora od 1,8 tona napušta istresanje s čistim rubovima i prolazi provjeru dimenzija, a zatim pada u obradnom centru: tamna, razmazana traka otvara se nekoliko milimetara ispod gornje strane. Kemijski list izgleda razumno i odljevak nije porozan. Greška je flotacija grafita, a nakon što dosegne strojno obrađenu površinu, toplina, obrada taline i trošak kalupljenja su već potrošeni.
Radno pravilo je jednostavno navesti. Flotacija je defekt uzrokovan gustoćom teških presjeka koji se sporo hlade, a kontrolira se usklađivanjem ekvivalenta ugljika s modulom presjeka, namjernim hlađenjem gornje strane i unaprijed odlučivanjem gdje će žrtvovani metal sjediti. Sama kemija to neće popraviti, a posebno izlivena ispitna šipka neće vas upozoriti na to.
Što je zapravo grafitna flotacija
Nodularno željezo skrućuje se kroz eutektičku reakciju u kojoj grafit raste kao kvržice unutar tekućine. Nodul ima gustoću od otprilike 2,2 g/cm³; okolno tekuće željezo je blizu 7 g/cm³. Taj zazor je sila uzgona, a kod odljevka koji dugo ostaje tekućin dovoljno je pomicati kvržice prema gore kroz talinu.
U zidu od 20 mm smrzavanje traje nekoliko sekundi, a kvržice ostaju zaključane na mjestu gdje se formiraju. U zidu od 150 mm ista legura može ostati tekuća mnogo minuta, a kvržice koje se rano formiraju imaju vremena da se dignu. Rezultat je sloj bogat grafitom ispod gornje strane - često gornjih 5 do 30 mm, ovisno o veličini presjeka i temperaturi izlijevanja - koji se nalazi iznad trake čija su struktura i svojstva tiho degradirali.
Flotacija je makrosegregacija, a ne problem nodularnosti. Zahvaćena traka može pokazati prihvatljivi broj nodula pod mikroskopom, dok su vlačna čvrstoća i istezanje u toj traci naglo opali.
Ta razlika odlučuje kako će se kvar pregledati. Ljevaonica može proizvesti izvrsnu nodularnost, čistu matricu i prolazno ispitivanje vlačne čvrstoće na zasebno lijevanoj šipki, a svejedno poslati odljevak čija gornja strana neće preživjeti prvu strojnu obradu. Također se isplati odvojiti flotaciju od ostatka obitelji nedostataka: zdepasti grafit pojavljuje se u teškim dijelovima kao skupljena, vermikularna degeneracija, a ne kao fizička migracija nodula, a eksplodirani grafit obično ukazuje na problem obrade taljenjem. Lijekovi su različiti, pa dijagnoza mora biti specifična.
Operatori koji se prvi put susreću s nedostatkom skloni su okriviti praksu izlijevanja. Vrijedi se vratiti samom materijalu — kratko osvježenje što nodularno željezo isporučuje u službi stavlja problem u perspektivu prije nego što talionica preuzme krivnju.
Ekvivalent ugljika i modul presjeka: dva važna broja
Dvije varijable odlučuju o većini ishoda. Prvi je ekvivalent ugljika, CE = C Si/3, s fosforom koji se dodaje u nekim trgovinama. Drugi je modul presjeka, omjer volumena i površine najtežeg dijela odljevka, jer određuje koliko dugo metal ostaje tekući nakon punjenja.
Objavljene recenzije nodularnog lijeva od teškog presjeka stavljaju rizik flotacije iznad otprilike 4,5% CE, a rizik raste kako raste veličina presjeka. Zato se ugljik i silicij moraju povezati s modulom presjeka umjesto da se jednom odaberu i ponovno koriste u obitelji proizvoda: kemija koja se lijepo ulijeva u tanki poklopac pumpe plutat će u debelom tijelu kompresora.
| Varijabilna | Zašto pomiče rizik flotacije | Smjer za teške dionice |
|---|---|---|
| Ekvivalent ugljika | Postavlja ukupni eutektički grafit i fluidnost; dugačak prozor skrućivanja omogućuje nodulima da putuju | Držite blizu 4,1 do 4,4%, na donjem kraju kada debljina stijenke prijeđe oko 100 mm |
| Ugljik | Ugljik is the material that floats; every extra tenth adds volume to the accumulation band | Obično 3,5 do 3,7% umjesto 3,8% i više |
| Silicij | Povećava CE za otprilike jednu trećinu vlastite težine i potiče grafitizaciju | 2,0 do 2,5%, odabrano prema gornjoj granici CE, a ne prema samoj ocjeni |
| Temperatura izlijevanja | Dodatno pregrijavanje produljuje vrijeme u kojem odljevak ostaje tekući | Onoliko hladno koliko se kalup pouzdano puni, često 1360 do 1400 °C |
| Hlađenje s gornje strane | Rano zamrzavanje vrha zaključava nodule na mjestu | Zimica, gusti pijesak nasuprot, nema vrućeg lijevog otvorenog vrha |
| Položaj uspona | Gornji uspon drži bazen tekućine točno na mjestu gdje se nakupljaju kvržice | Napajanje sa strane ili s dna gdje to geometrija dopušta; ohladiti ispod gornjeg lica |
Tablica je smjer kretanja, a ne recept. Dvije ljevaonice koje rade s istim modulom presjeka mogu se taložiti na različitim razinama ugljika i obje su u pravu, jer se svojstva pijeska, praksa hlađenja i temperatura lijevanja razlikuju. Ono što se ne bi trebalo razlikovati je disciplina pisanja ciljnog CE-a u odnosu na modul presjeka prije nego što se uzorak montira, te ponovno provjeravanje kad god kupac podeblja zid ili doda šefa.
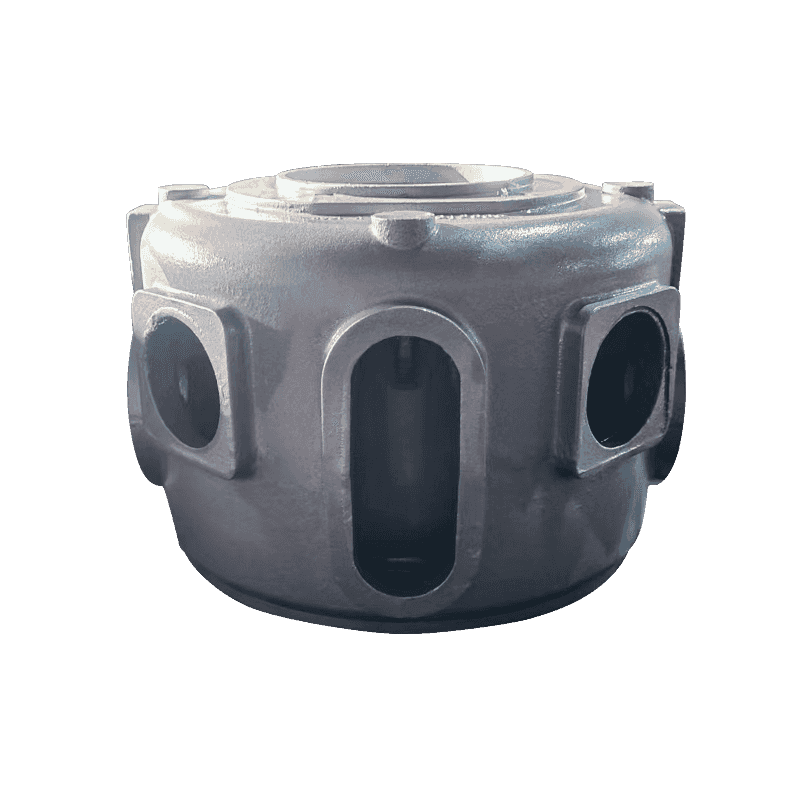
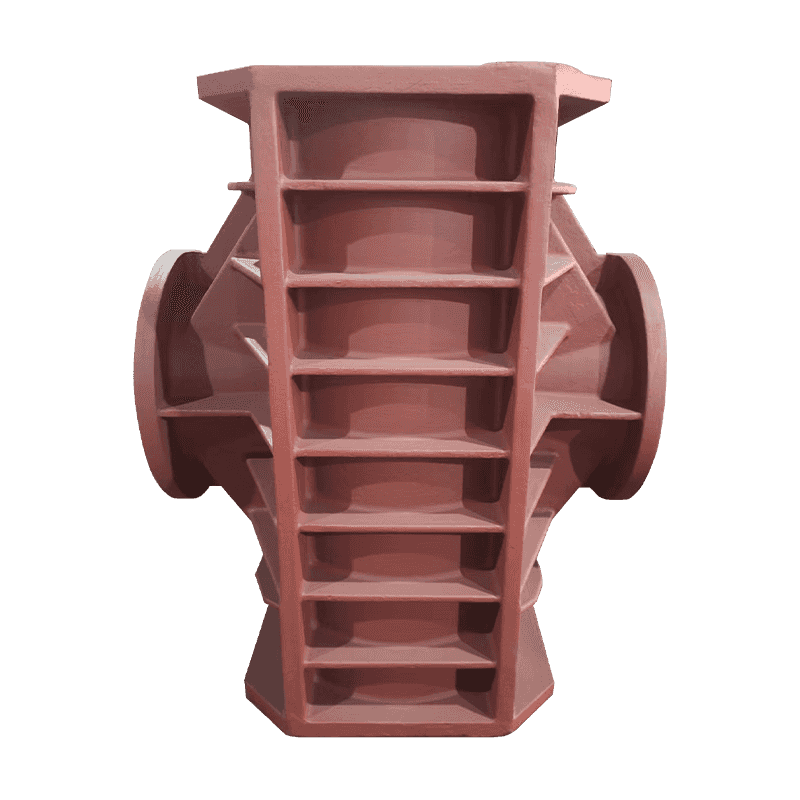
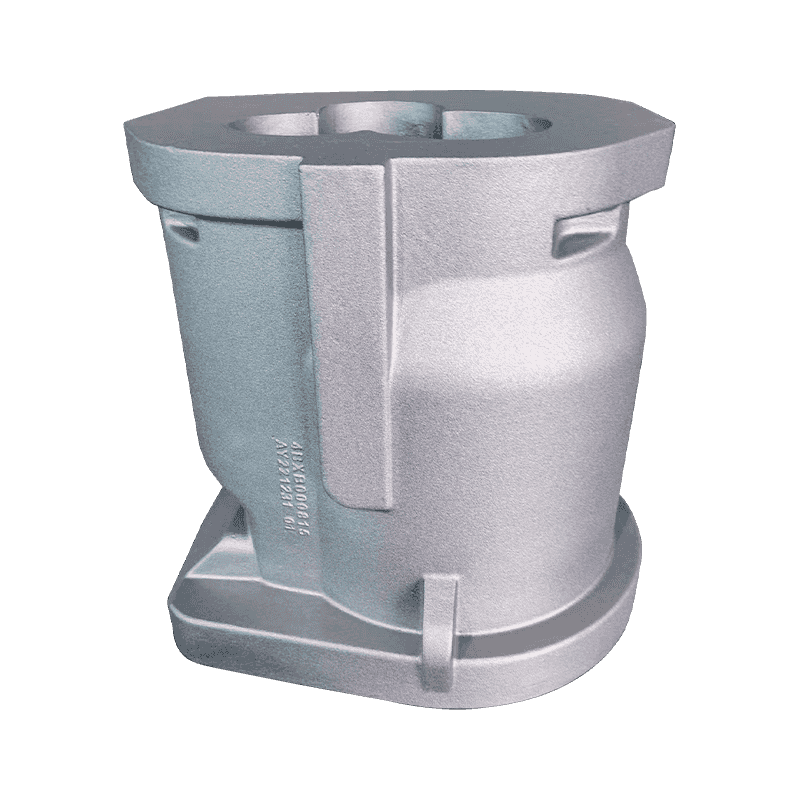
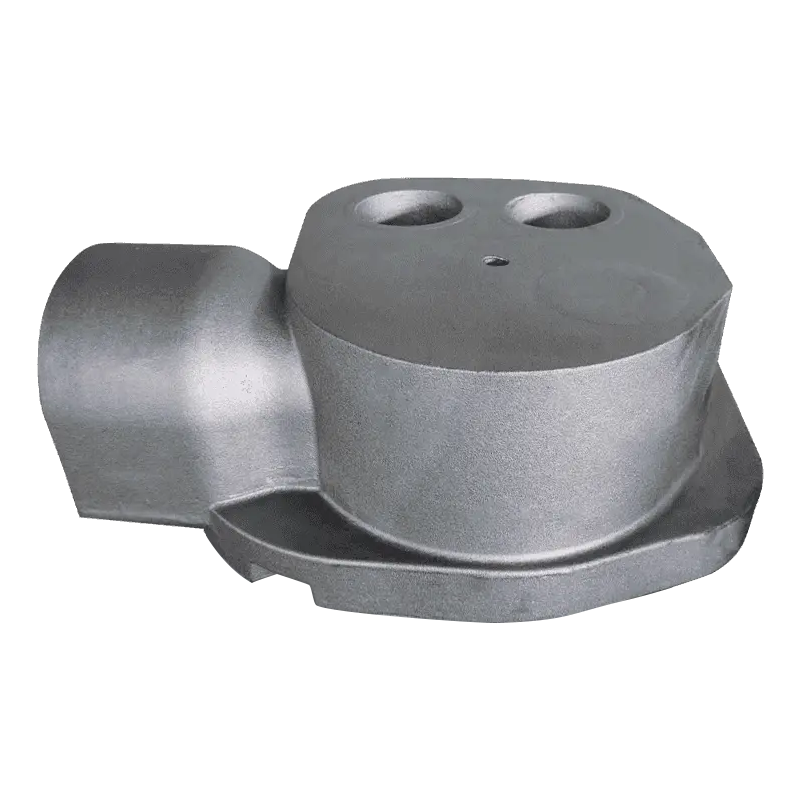
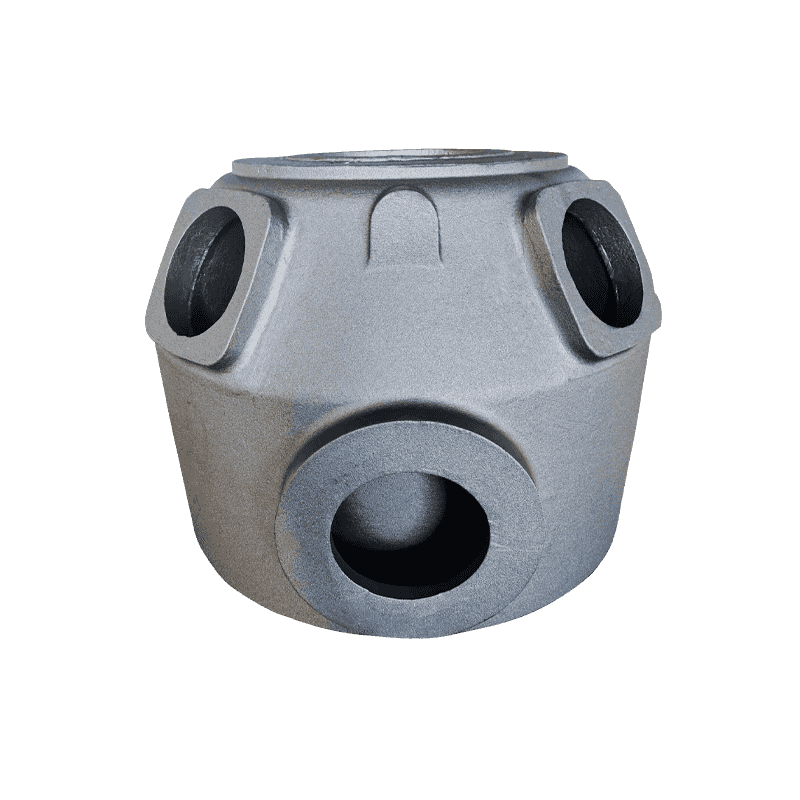
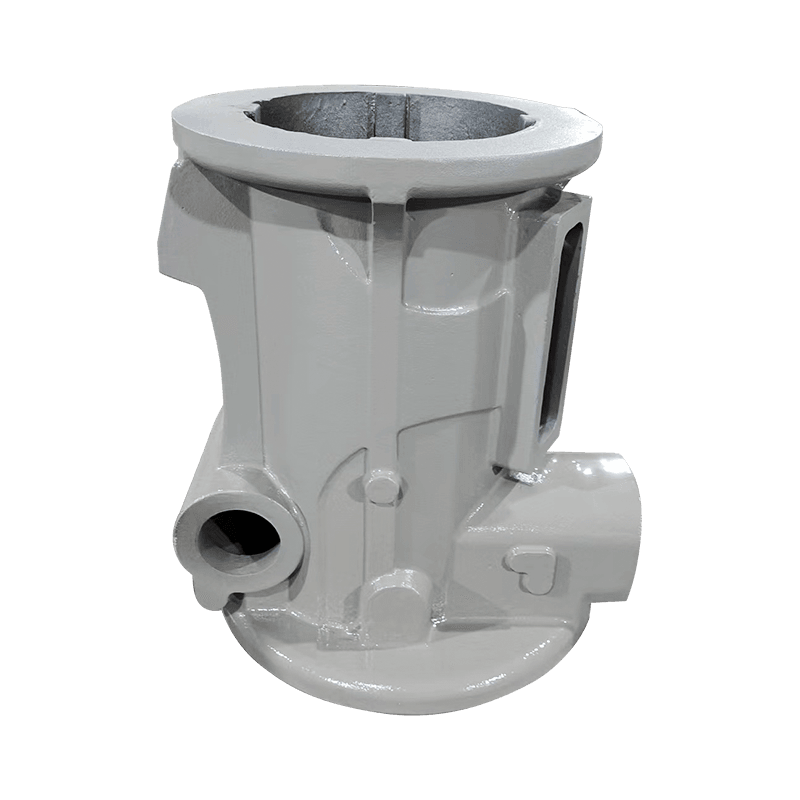
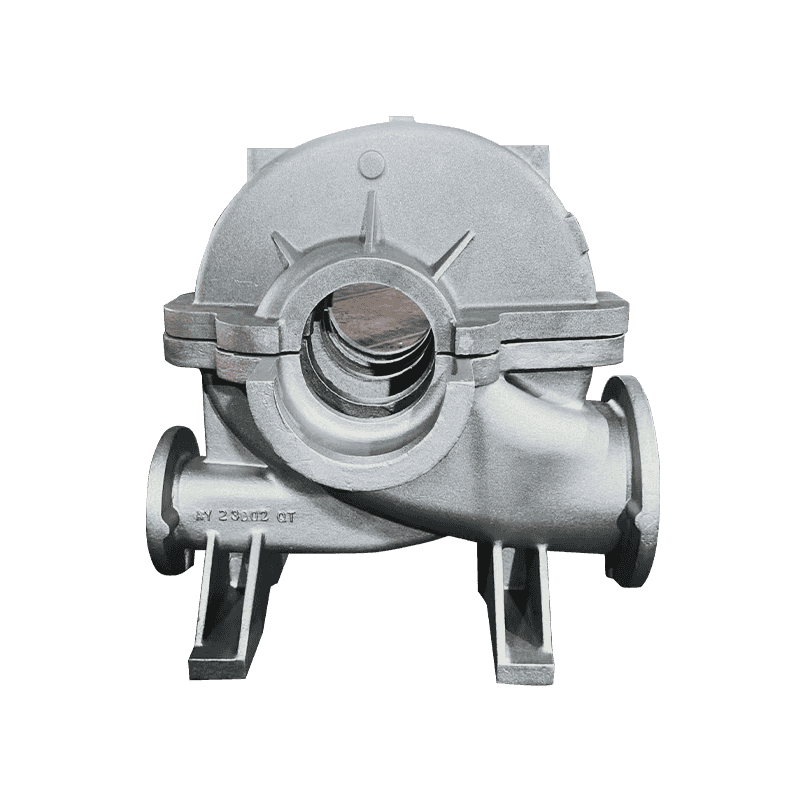
Dijelovi s debelim omotačem su ono gdje aritmetika grize: tijelo kompresora sa stijenkom od 60 do 90 mm, postolje stroja s teškom središnjom masom ili kućište pumpe s dubokom prirubnicom daju nodulama dugu vožnju do vrha.
Čitanje znakova prije strojne linije
Flotacija se rijetko javlja u ljevaonici. Pojavljuje se u obradnom centru, u preradi ili u pritužbi kupca. Signali su dovoljno dosljedni da se izgradi rutina oko:
- Izgled površine: gornja strana može izgledati nešto mutnije ili hrapavije nakon pjeskarenja, a gruba strojna obrada otvara tamne pruge koje prate površinu umjesto da je prelaze.
- Metalografija na licu mjesta: uzorak izrezan s gornje strane probnog odljevka ili iz oblikovane ušice s istim modulom, otkriva traku nakupljanja koju zasebno lijevana šipka nikada ne pokazuje.
- Mapiranje tvrdoće: plutajuća zona često se očitava mekša i više feritna od većine odljevka, što se jasno vidi na mapiranoj mreži.
- Brzina ultrazvuka i prigušenje: korisno za provjeru nakon što se očitanja kalibriraju u odnosu na sekcijske uzorke iste geometrije.
- Destruktivno rezanje: još uvijek je referentna metoda i isplati se svaki novi uzorak ili značajna promjena kemije.
Nemojte odobriti odljevak teških presjeka samo na temelju čvrstoće zasebno lijevane ispitne šipke. Pločice se tanko izlijevaju, brzo se smrzavaju i otporne su na kvar koji pokušavate uhvatiti.
Najjeftinije rano upozorenje je probni odljev presječen kroz najteži zid. Jedan rez kroz gornju površinu govori vam više o ekvivalentu ugljika, postavljanju hladnjaka i položaju uspona nego mjesec dana vlačnih testova.
Protumjere koje zadržavaju proizvodnju
- Postavite kemiju na odjeljak, a ne na ocjenu. Najprije povucite karbon prema dolje, a zatim obrežite silicij prema CE stropu; ako specifikacija gura silicij prema gore za potrebe matrice, ugljik se mora smanjiti.
- Najprije zamrznite gornju stranu. Vanjska ili unutarnja hladnoća, ili pijesak koji se nalazi na površini koji brže povlači toplinu, skraćuju vrijeme kroz koje noduli mogu putovati. Odmjerite hladnoću u odnosu na stvarnu vruću točku umjesto da je razmažete po licu.
- Ulijte onoliko hladno koliko se kalup pouzdano puni. Pregrijavanje kupuje fluidnost i košta otpornost na flotaciju; 1.360 do 1.400 °C pokriva većinu radova na teškim dijelovima, a dugo držanje u peći također vam smeta.
- Odlučite gdje defekt smije živjeti. Kritične strojno obrađene površine pripadaju dnu ili bočnoj strani kalupa; gornja strana dobiva žrtveni dodatak, 10 do 25 mm kao uobičajenu početnu točku, strojno obrađenu s lebdećom trakom unutar nje.
- Držite tretman taljenjem čvrstim. Ostaci magnezija oko 0,03 do 0,05%, nizak sadržaj rijetkih zemalja, brza inokulacija i bez nepotrebnog ponovnog zagrijavanja smanjuju mogućnost da se problem obrade spoji s problemom flotacije.
- Provjerite po toplini, a ne po godini. Dijeljeni uzorak iz prvog odljeva novog uzorka, plus periodična metalografija s gornje strane, hvata lebdeći ekvivalent ugljika prije nego što serija stigne do strojne linije.
Ništa od toga samo po sebi nije skupo, a za tešku jednodijelnu strukturu - postolje stroja, tijelo kompresora, kućište pumpe - odjeljeni prvi članak plaća sam sebe prvi put kada spriječi otpadni odljev.
Što pitati prije naručivanja
Ako kupujete odljevke od nodularnog željeza teškog presjeka, flotacija je pitanje dobavljača koliko i pitanje ljevaonice. Odgovori koje želite su konkretni, a pitanja kratka:
- Oko kojeg modula presjeka ste izgradili kemiju i koji ste ekvivalent ugljika ciljali za to?
- Odakle se uzima metalografski uzorak, sa samog odljevka ili sa zasebno lijevane šipke?
- Kako kontrolirate hlađenje na gornjoj strani i koji je položaj uspona?
- Koliki dodatak za strojnu obradu ostavljate na gornjoj plohi i kako ste došli do tog broja?
- Bilježite li ugljik, silicij, magnezij i temperaturu lijevanja za svako zagrijavanje i mogu li vidjeti te podatke za zadnjih šest mjeseci?
Dobavljač koji na prva dva pitanja odgovori općenito, a na posljednje s obećanjem, citira cijenu, a ne strukturu. Komercijalna posljedica zaslužuje jasno reći: odljevak koji prođe certifikat i ne uspije u obradnom centru najskuplji je otpad, jer je kupac već platio transport, vrijeme obrade i zaustavljenu proizvodnu liniju.
Dobavljači koji dobro rukuju teškim dijelovima obično odgovore na ova pitanja prije nego što im se postave; modul presjeka, ciljni ekvivalent ugljika, raspored hlađenja i položaj uzorkovanja obično se pojavljuju u paketu ponude bez upita.
Prolazi ista disciplina asortiman za lijevanje nodularnog lijeva izgrađen oko komponenti kompresora, pumpe, ventila i alatnih strojeva, gdje debljina stijenke varira dovoljno da niti jedna kemija ne pokriva svaki dio.
Flotacija grafita nije misteriozan nedostatak nakon što je fizika na stolu. Kvržice su lakše od tekućine koja ih nosi, teški dijelovi ostaju tekući dovoljno dugo da ta razlika bude važna, a metal koji završi ispod gornje površine nije metal koji pretpostavlja crtež.
Kontrolirajte ga s tri ranije donesene odluke: ekvivalent ugljika usklađen s modulom presjeka, namjerno hlađenje gornje površine i dopuštenje za strojnu obradu koje lebdeću traku drži unutar kante za otpad, a ne unutar gotovog dijela. Sve nakon toga — ispitne šipke, certifikati i izvješća o inspekciji — potvrda je, a ne zaštita.