EN
Strojna obrada odljevaka od nodularnog lijeva : Što određuje cijenu po dijelu
Nodularni grafit čini nodularno željezo jakim, žilavim i vrijednim specifikacije. Također čini čips žilavim, toplinu tvrdoglavim, a prozor tolerancije uži nego što većina crteža priznaje. Kontrola kvalitete i učvršćivanje odlučuju više od bilo kojeg kataloga priloga.
Dva kućišta ležaja, izlivena u istom tjednu iz istog uzorka, mogu se ponašati kao dva različita materijala na jednom stroju. Jedan buši čisto pri 220 m/min. Drugi otupljuje kut umetka prije nego što alat dosegne punu dubinu. Program se nikad nije mijenjao. Odljevci su uspjeli: sekcija puna perlita u blizini uspona, hladna koža na tankom rebru ili 40 HBW zamah preko šarže.
Metalurgija postavlja strop, oprema postavlja pod, a podaci o rezanju rade samo unutar prozora između njih.
Zašto se strojevi od nodularnog lijeva razlikuju od sivog lijeva
U sivom željezu, grafit stvara ljuskice koje se nalaze unutar matrice poput tisuća malih unutarnjih lomaca strugotine. Strugotine su kratke i rez je lagan. Obrada magnezijem pretvara taj grafit u kvržice, što je ono što nodularnom lijeva daje njegovu čvrstoću i produljenje, a također uklanja ugrađeno lomljenje strugotine.
Na stroju je rezultat predvidljiv: dulji, strugotinski strugoti, veće sile rezanja pri istoj dubini rezanja i više topline zadržane na oštrici jer je strugotina odnosi manje. Matrica oko tih nodula tada odlučuje kako će se alat nositi.
- Feritni, oko 170-210 HBW. Mekana i gumasta; izgrađeni rub, razmazani završni slojevi i pomicanje dimenzija pri maloj brzini.
- Perlitni, oko 230-290 HBW. abraziv; trošenje bočne strane i trošenje zareza preuzimaju ulogu, a vijek trajanja alata brzo opada kako tvrdoća raste.
- Mješovita lijevana struktura. Jedna ocjena može očitati 200 HBW u tankoj prirubnici i 250 HBW u teškoj čahuri, čisto zato što se brzina hlađenja razlikuje.
- Nodularnost i broj nodula. Fini grafitni strojevi s visokim učinkom dosljedno; grubi ili degenerirani grafit postaje problem strojne obrade mnogo prije nego što postane problem čvrstoće.
Dva odljevka mogu nositi isti žig razreda, ali se ipak razlikuju za 40 HBW. Ta se razlika nikada ne pojavljuje na crtežu. Pojavljuje se na umetnutom računu.
Jedan detalj vrijedan ponavljanja: čestice nodularnog lijeva nisu bezopasne. Suha gruba obrada proizvodi finu prašinu bogatu grafitom, tako da vađenje na rezu pripada procesu, a ne održavanju.
Parametri rezanja koji se drže u radnji
Slike u nastavku su početne točke za obloženi karbid na krutom stroju, a ne obećanja. Nodularni lijev reže brže od niskougljičnog čelika i sporije od sivog lijeva iste tvrdoće, a raspon unutar jedne serije obično je veći od raspona između klasa.
| Stanje | Tipična tvrdoća | Brzina okretanja | hraniti se | Bilješke |
|---|---|---|---|---|
| Feritni, lijevani | 170-210 HBW | 220-300 m/min | 0,25-0,40 mm/okret | Oštar pozitivan rake; Držite dubinu grube obrade iznad 2 mm tako da rub ostane ispod kože |
| Perlitni, lijevani | 230-290 HBW | 150-220 m/min | 0,20-0,35 mm/okr | Čvrsta podloga s premazom TiAlN ili Al2O3; očekujte trošenje boka, a ne kršenje |
| Austemperirano ili ohlađeno | 300-380 HBW | 80-150 m/min | 0,15-0,25 mm/okret | CBN ili viskasta keramika; krutost je važnija od brzine |
| Isprekidana posjekotina ili teška koža | varira | smanjiti za 25-35% | 0,15-0,25 mm/okret | Negativni rake i jaka oštrica; nikada ne dopustite da alat ostane u rezu |
- Držite prvi prolaz ispod lijevane kože. Skidanje ohlađene površine je najpouzdaniji način za lomljenje ruba.
- Nemojte juriti za završetkom samo s hranom. Kod nodularnog lijeva završna obrada se više poboljšava zahvaljujući brzini i oštrini rubova nego zbog lakšeg uvlačenja.
- Glodanje: usponski rez gdje to postavka dopušta, držite posmak po zubu gore i čistite sitne dijelove umjesto da ih ponovno režete.
- Provjerite tvrdoću na ulaznoj seriji, ne samo na prvom artiklu. Serija koja radi 30 HBW iznad uzorka porazit će program dokazan na tom uzorku.
Stavite raspon tvrdoće na narudžbenicu. Traka 170-230 HBW je uputa za strojnu obradu jednako kao i metalurška, i daleko je lakše dogovoriti se prije lijevanja nego raspravljati o tome nakon problema s vijekom trajanja alata.
Casting Skin, Chill i prvi prolaz
Vanjski jedan ili dva milimetra odljevka od pijeska nisu materijal za koji je odabran vaš umetak. Taj sloj može zadržati ohlađenu zonu od hladne plijesni, zagorjelog pijeska, oksida i sitnih inkluzija. Njegovo uklanjanje laganim završnim prolazom uzrokuje trljanje, a ne rezanje, a trljanje uništava rubove.
Pazite na tvrda mjesta u blizini uspona i tankih rebara. Mogu sjediti znatno iznad navedene tvrdoće serije. Ako isto mjesto na svakom dijelu cvili i mijenja boju, prvo to tretirajte kao uzorak i problem s hlađenjem; promjena kvalitete umetka pomiče kvar samo nekoliko dijelova kasnije.
- Izravnajte na površini koja će se ionako obraditi ili navedite obrađenu podlogu kao referentnu točku.
- Potpora izravno ispod svake stezaljke. Duktilno željezo je dovoljno duktilno da opruži pod opterećenjem stezanja i zadrži taj otklon dok se stezaljke ne otkače.
- Koristite potporu u tri točke plus podesive dizalice na dugim bazama i stupovima i provjerite ima li ljuljanja prije nego bilo što zategnete.
- Grubo, otpustite, a zatim završite. Ako se dio pomakne nakon grube obrade, to pomicanje pripada planu procesa, a ne u bilješci prerade.
Provrti, referentne točke i kućišta koja moraju ostati koncentrična
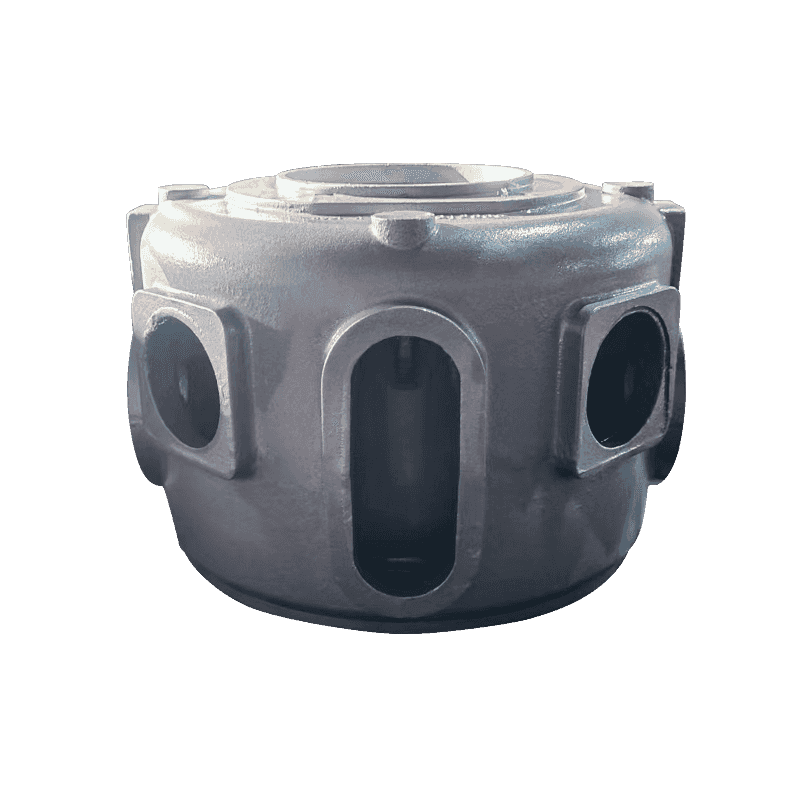
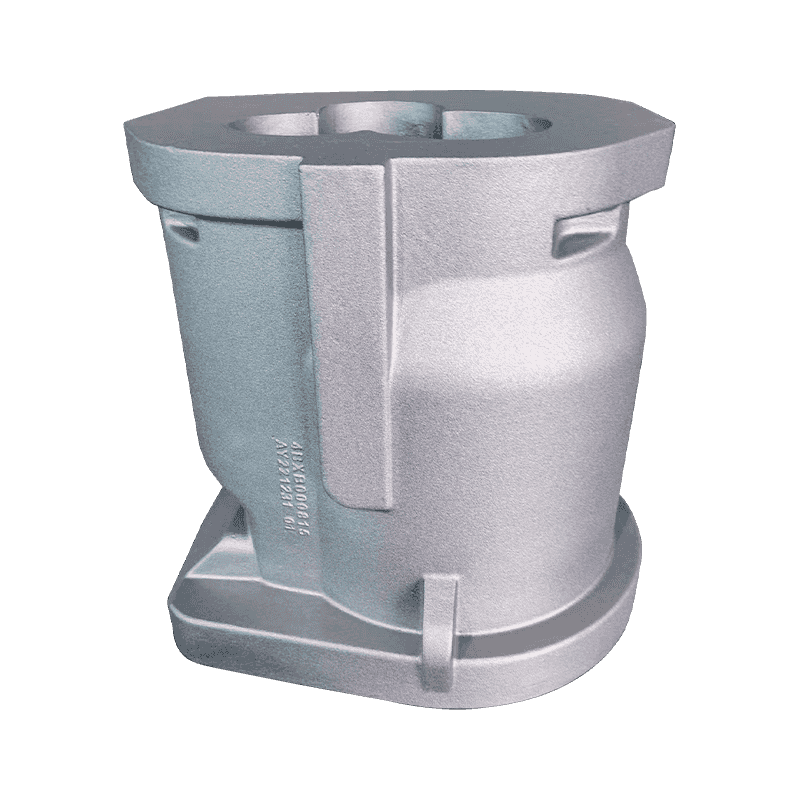
Većina odbijanja na strojno obrađenim odljevcima od nodularnog željeza je geometrijska, a ne kozmetička. Tijelo kompresora povezuje montažnu površinu, glavni provrt i nekoliko sjedišta osovine. Označite taj provrt s neobrađenog lijevanog lica i toleranciju na kojoj stvarno radite pripada uzorku, a ne stroju.
Slijed koji se održava nije glamurozan: grubo obradite matične površine, pustite da se odljevak slegne, zatim dovršite provrt i iz njega obradite sva povezana ležišta. Veća čvrstoća nodularnog lijeva omogućuje dizajnerima da stanji stijenke u usporedbi sa sivim željezom, što pomaže težini i šteti stabilnosti, jer se tanko kućište savija pod stezanjem i opušta nakon rezanja.
Dodatak za strojnu obradu je druga polovica tog razgovora. Premalo dopuštenja prisiljava na plitko trljanje; previše znači dodatnu operaciju grube obrade i veću mogućnost otvaranja poroznosti.
| Veličina odljevka (maksimalna dimenzija) | Dodatak za jedno lice | Tipični dijelovi |
|---|---|---|
| Do 150 mm | 2-3 mm | Poklopci, mala kućišta, obrađeni jastučići |
| 150-500 mm | 3-5 mm | Tijela pumpi, kućišta ležajeva, tijela ventila |
| 500-1500 mm | 5-8 mm | Tijela kompresora, baze strojeva |
| Preko 1500 mm | 8-12 mm | Stupovi i veliki okviri |
Okviri i stupci: gdje vibracije postavljaju završetak
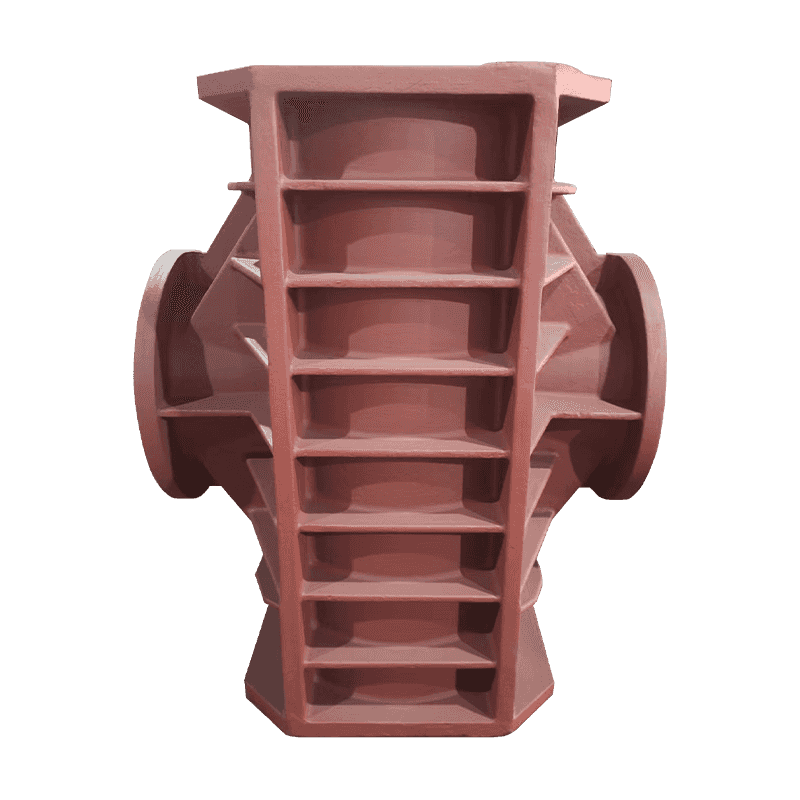
Proizvođači alatnih strojeva biraju između sivog i nodularnog lijeva iz razloga koji se pojavljuju u kroju. Grafit u obliku ljuskica u sivom željezu učinkovito pretvara vibracije u toplinu, tako da su kreveti i tobogani koji moraju biti tihi često sivi liv. Nodularni grafit odustaje od tog prigušenja, ali donosi veću čvrstoću i krutost, zbog čega su stupovi i konstrukcije pod opterećenjem na savijanje često od nodularnog željeza.
Za strojara to znači da veliki odljevak mora biti stabilan prije nego što može biti točan. Toplinska ravnoteža s radnjom važna je jednako kao i stezanje: stupac, grubo strojno obrađen, hladan i završen topli će se kretati između operacija. Šira slika o tome kako kvaliteta lijevanja utječe na točnost obrade vrijedi pročitati prije nego se crtež zamrzne.
U praksi: prvo obradite montažnu površinu, označite sjedišta tračnica s nje i držite završni prolaz dok se dio ne prestane pomicati. Uz uske tolerancije, mjerite u dva različita dana.
Tijela pumpe i ventila: Debljina stijenke i putevi curenja
Kućišta pumpe i tijela ventila su granice tlaka, tako da skriveni kvar nosi visoku cijenu. Pora ukopana u zid je odljevak; ista pora koju otvara šipka za bušenje je otpadni dio u koji su već uloženi sati obrade.
Dvije navike smanjuju taj rizik. Odredite nedestruktivno ispitivanje na granicama tlaka prije strojne obrade, a ne nakon nje, jer radiografija ili ultrazvučno ispitivanje na grubom odljevku košta daleko manje od gotovog dijela s površinom koja plači. I stavite ravnost i paralelnost na crtež za lica prirubnica i provrta za brtve, budući da opće tolerancije dimenzija rijetko kontroliraju značajku koja zapravo curi.
Nodularno željezo zaslužuje svoje mjesto ovdje toleriranjem vodenog udara, toplinskog ciklusa i skokova pritiska koji bi popucali krhkiji materijal. Posljedica strojne obrade je jednostavna: površine brtve i krugovi vijaka moraju zadržati svoju geometriju nakon hidro-testiranja, ne samo na stolu.
Što riješiti prije prvog rezanja
Pouzdana strojna obrada odljevaka od nodularnog željeza većinom je kupovna navika, a ne tajna alata. Stavite ove točke na narudžbu i radnja će prestati nagađati:
- Razred plus raspon tvrdoće, s navedenim mjestom ispitivanja.
- Dodatak za strojnu obradu po osobinama, a ne jedna cifra deke.
- Definicija datuma i je li podatak izliven ili strojno obrađen.
- Kriteriji prihvatljivosti za poroznost tlačnih i brtvenih površina.
- Uzorak odobrenja koji uključuje mapu tvrdoće iz presječenog dijela.
Isplata: kada se kontrolira širenje tvrdoće i dogovore referentne vrijednosti, strojevi od nodularnog lijeva rade predvidljivim brzinama s predvidljivim vijekom trajanja alata. Varijabla koja ostaje je ona koju ste odlučili ostaviti otvorenom.
Haian Aoyu Machinery Manufacturing proizvodi odljevke od nodularnog i sivog željeza za kompresore, pumpe, ventile i alatne strojeve, s otprilike 20.000 tona godišnjeg kapaciteta lijevanja i izvoznim iskustvom diljem Europe, Japana i Sjeverne Amerike; možete pregledati puni opseg lijevanja iza ovih dijelova prije nego što stavite crtež na stol dobavljača.