EN
Mikrostrukturna razlika objašnjava gotovo sve
Sivi i nodularni ljev dijele isti osnovni kemijski sastav: željezo, ugljik i silicij, s malim količinama mangana, sumpora i fosfora. Odlučujuća je razlika u tome kako se ugljik skrućuje dok se metal hladi u kalupu.
U sivom željezu, ugljik se taloži u obliku ljuspičastog grafita. Te ljuskice tvore povezanu mrežu unutar metala, što daje sivom željezu njegovu karakterističnu sivu površinu loma. Ljuskice također djeluju kao unutarnji urezi koji ograničavaju vlačnu čvrstoću i ostavljaju metal gotovo bez istezanja. U nodularnom željezu, obrada magnezijem tjera grafit da formira sferne kvržice umjesto ljuskica. Uklanjanjem oštrih vrhova ljuskica uklanjaju se točke na kojima se koncentrira naprezanje, a metal dobiva sposobnost plastične deformacije prije nego što pukne.
Ova jedina promjena oblika grafita pokreće gotovo sve praktične razlike između dva materijala za odljev. To također objašnjava zašto ih ljevaonice tretiraju kao zasebne proizvodne linije: nodularno željezo zahtijeva strožu kontrolu procesa, a ta se razlika odražava u cijeni.
Pet brojeva koji su najvažniji
Kada nacrt stigne na pregled, inženjeri uspoređuju sivi i nodularni lijev pomoću kompaktnog skupa mehaničkih svojstava. Vrijednosti u nastavku predstavljaju dvije uobičajene tehničke ocjene.
| Vlasništvo | Sivo željezo, ASTM A48 klasa 30 | Nodularno željezo, ASTM A536 65-45-12 |
|---|---|---|
| Vlačna čvrstoća | 30 000 psi (207 MPa) | 65 000 psi (450 MPa) |
| Granica razvlačenja | Nije definirano | 45 000 psi (310 MPa) |
| Istezanje pri prekidu | Manje od 1% | 12% |
| Kapacitet energije utjecaja | Oko 2 ft-lb | 7 do 15 ft-lb |
| Relativno prigušivanje vibracija | Izvrsno | Umjereno |
| Relativna toplinska vodljivost | viši | Niže |
| Ocjena obradivosti | Vrhunski | dobro |
Obratite pažnju na granicu razvlačenja za sivi lijev. Nije propust. Sivi lijev se prije plastične deformacije lomi na napetost, pa nema definiranu granicu tečenja. To je prihvatljivo u komponenti s izdašnim sigurnosnim faktorom i ozbiljno ograničenje u dijelu koji mora preživjeti udarce, promjene pritiska ili opterećenja na savijanje.
Toplinska vodljivost slijedi istu logiku. Grafitna mreža sivog lijeva lakše provodi toplinu nego nodularna struktura nodularnog lijeva, što je važno kod komponenti koje rade vruće, poput kočionih bubnjeva, košuljica cilindra i određenih dijelova kompresora. Nodularno željezo odustaje od toplinskih svojstava u zamjenu za čvrstoću i žilavost.
Kada je sivo željezo pravi odgovor
Pahuljičasti grafit iz sivog željeza obavlja dva posla s kojima nodularni lijev ne može parirati. Prvo, prigušuje vibracije. Dok materijal prima mehaničku energiju, grafitne ljuskice je raspršuju kroz mikroskopsku deformaciju, zbog čega sivi lijev ostaje klasičan izbor za baze alatnih strojeva, stupove i druge strukture kritične krutosti gdje vibracije izravno štete kvaliteti površine i vijeku trajanja alata.
Drugo, strojevi od sivog željeza izuzetno su dobri. Grafitne ljuskice djeluju kao lomitelji strugotine tijekom rezanja, smanjujući trošenje alata i poboljšavajući završnu obradu obrađenih površina. Za dijelove sa zamršenim prolazima s jezgrom - tijela pumpi, kućišta kompresora, uljne galerije - ta se prednost obradivosti očituje izravno u cijeni po gotovom komadu.
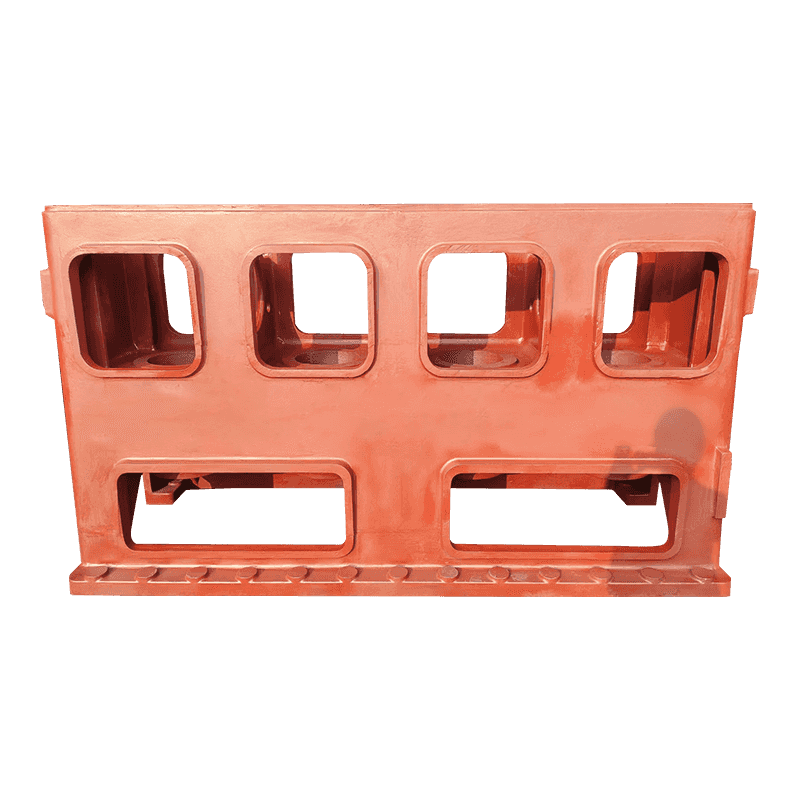
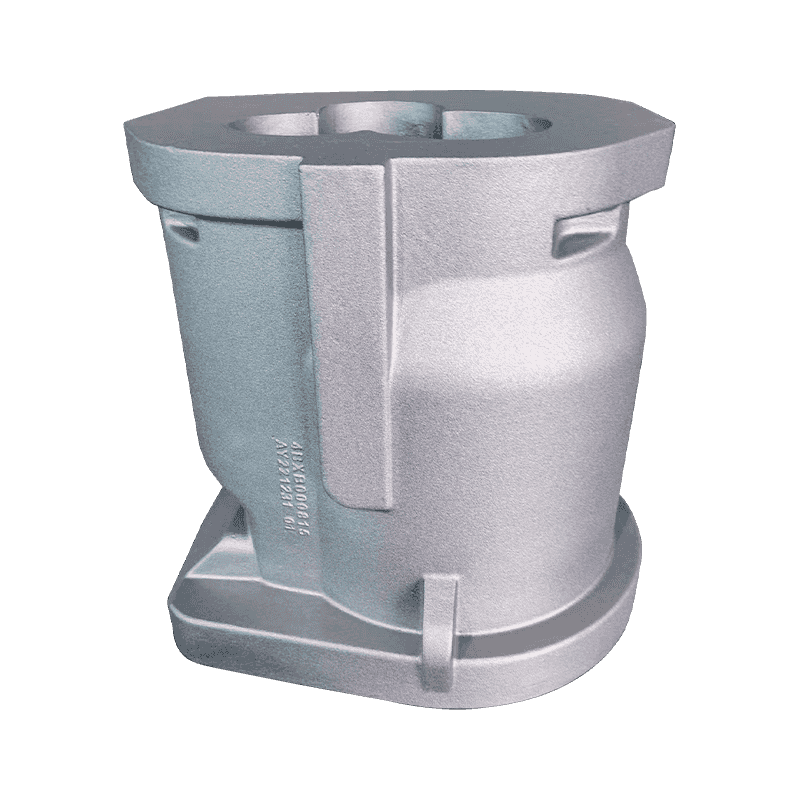
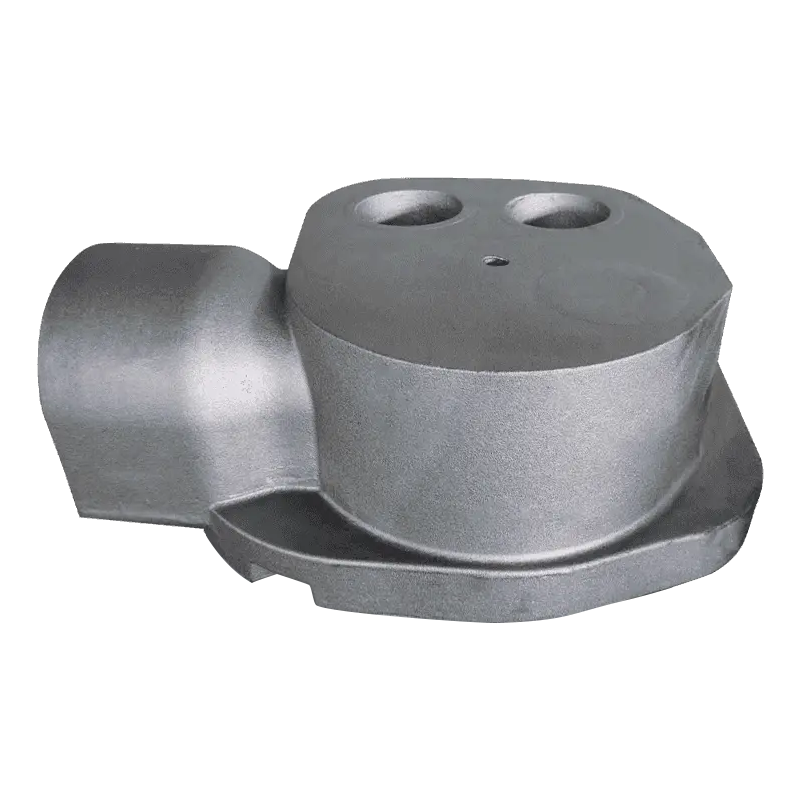
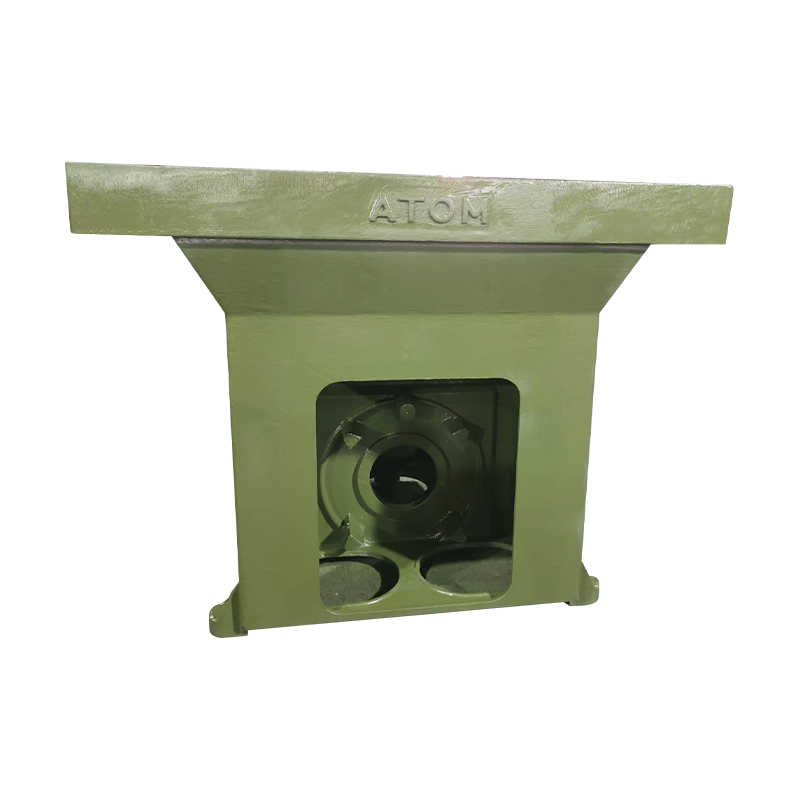 Precizni odljev baze alatnog stroja za stabilnu potporu Ovaj odljev baze alatnog stroja podupire i postavlja komponente vretena, kreveta i radnog stola, pridonoseći krutosti stroja i stabilnosti dimenzija. Njegova obradivost i svojstva prigušivanja vibracija bitna su kada primjenama dominiraju statička opterećenja i umjerene temperature. Pogledajte proizvod →
Pobjeda dizajna: Kada su dominantna opterećenja statična, radna temperatura umjerena, a kontrola vibracija prioritet, sivo željezo obično daje najniže ukupne troškove. Neka faktor sigurnosti bude velikodušan, a nepostojanje definirane granice tečenja rijetko je praktičan problem.
Kada nodularni ljev štiti dizajn
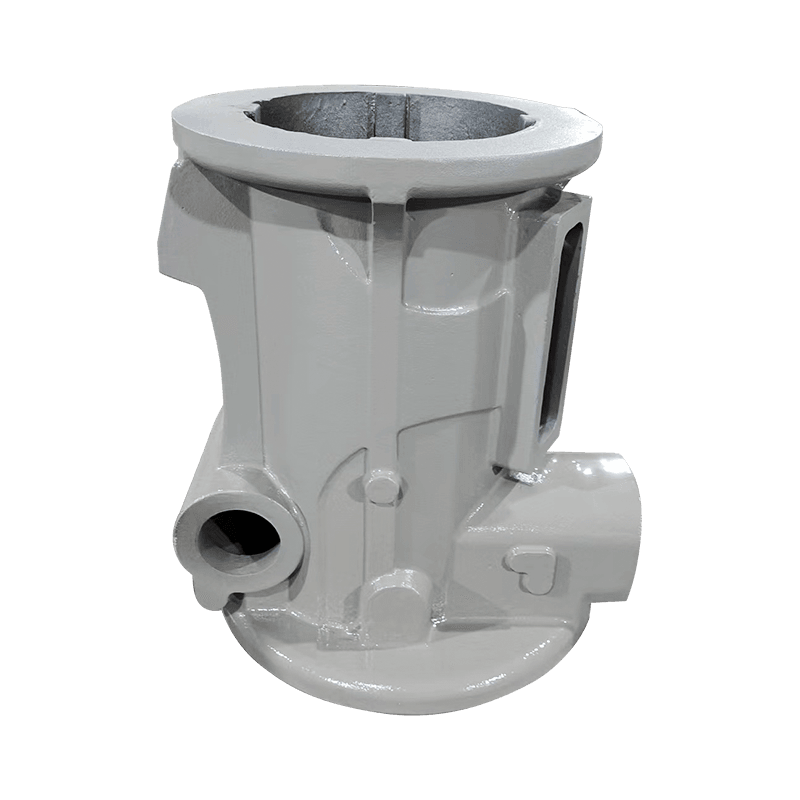
Promijenite vrstu opterećenja i odgovor se okreće. Ako odljevak mora apsorbirati udarce, izdržati pritisak ili preživjeti zamor u visokim ciklusima, nodularni ljevak nudi nešto što sivo željezo strukturno ne može: deformaciju prije loma. Dobar primjer je kućište radilice kompresora. Podupire radilicu i odupire se izmjeničnim silama klipnjača. U kućištu radilice od sivog željeza, diskontinuitet u odljevku može se brzo pretvoriti u pukotinu koja se širi jer vrhovi ljuspica koncentriraju naprezanje. U nodularnom željezu, naprezanje se raspoređuje oko svake kvržice, a pukotina mora raditi puno više da bi se razvila.
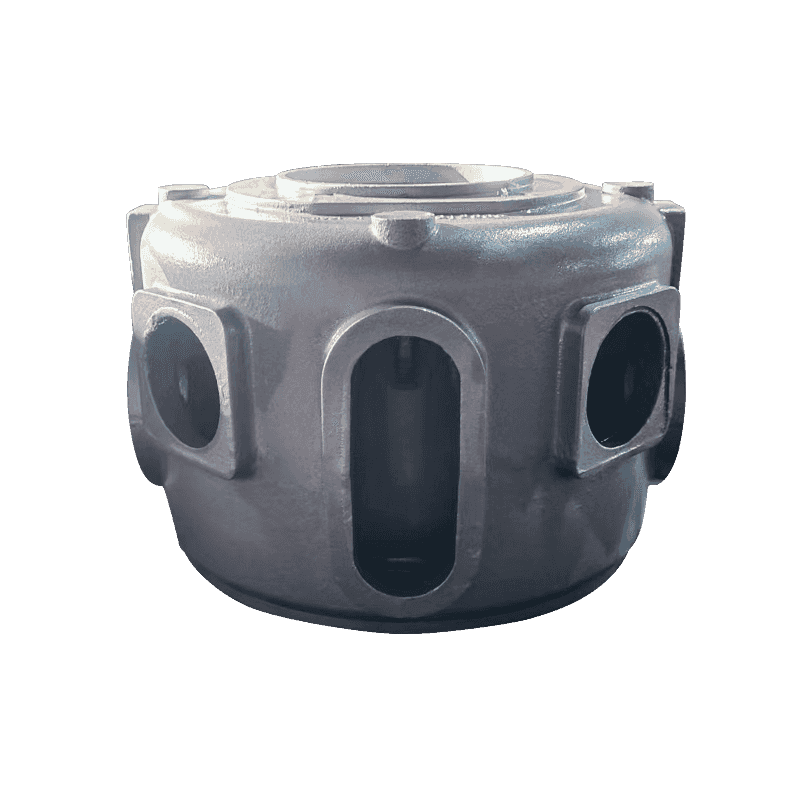
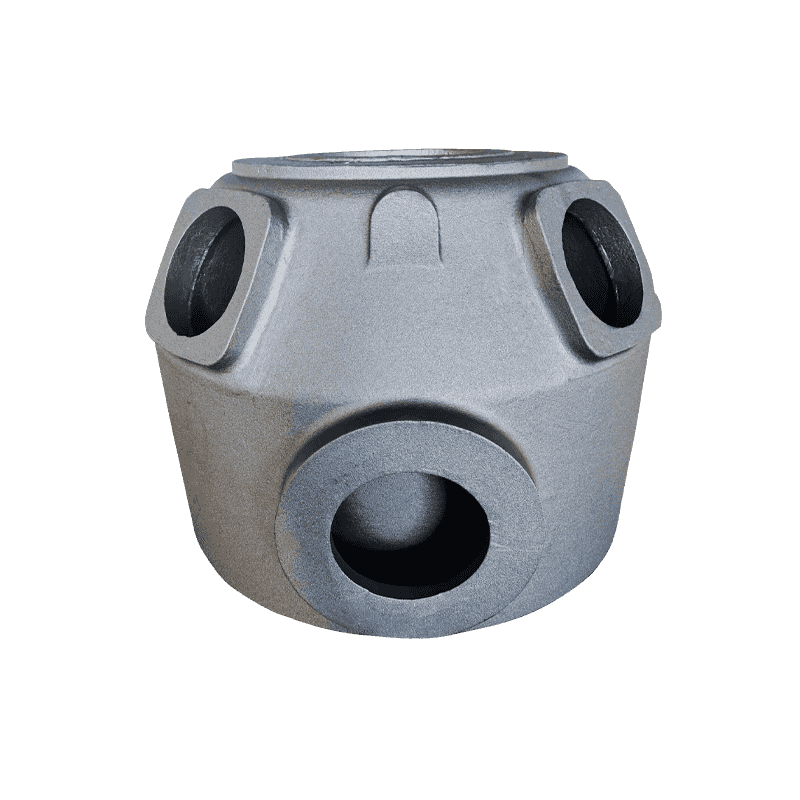
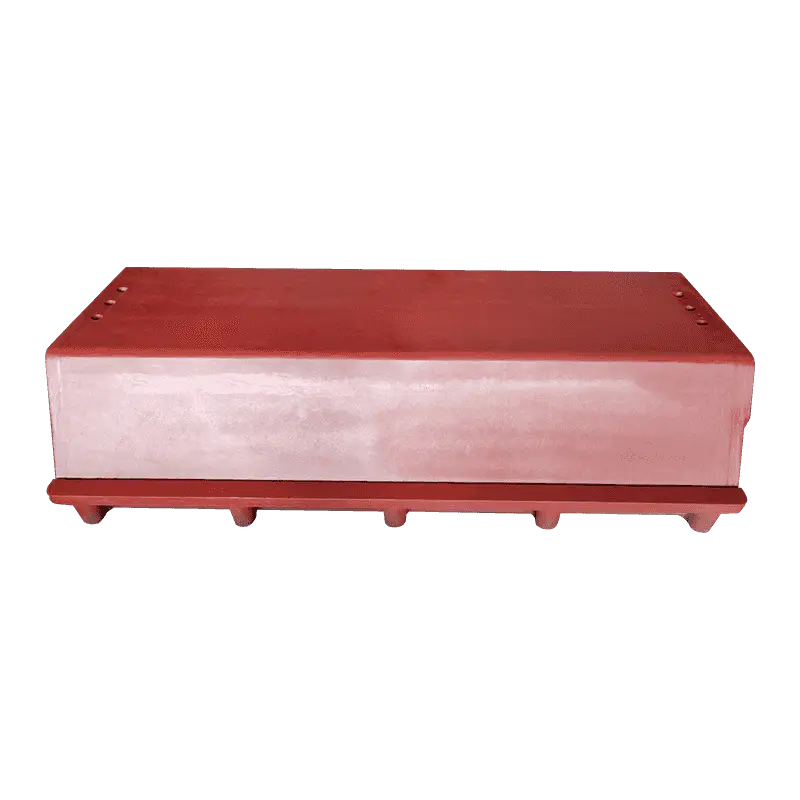 Kućište kompresora od nodularnog lijeva za otpornost na zamor Kućište radilice kompresora izrađeno od nodularnog lijeva nudi deformaciju prije loma, raspoređujući stres oko grafitnih nodula kako bi se oduprlo rastu pukotina pod izmjeničnim silama. Odgovara primjenama koje apsorbiraju udarce, drže pritisak ili doživljavaju zamor od visokih ciklusa. Pogledajte proizvod →
Ista logika vrijedi i za tijela ventila, kućišta pumpe i druge dijelove pod pritiskom. Dizajneri specificiraju stupnjeve nodularnog željeza kao što su 65-45-12 ili 80-55-06 jer im ti stupnjevi daju stvarnu točku tečenja prema kojoj se računa. Ako želite dublje razumjeti što je nodularno željezo na materijalnoj razini, počnite s ovim pregled nodularnog lijeva .
Upoznajte standard. Sivi lijev obično se specificira prema ASTM A48 (klasa od 20 do 60) ili ISO 185. Nodularni lijev je specificiran prema ASTM A536 (klase kao što su 60-40-18, 65-45-12, 80-55-06 i 100-70-03) ili ISO 1083. Napišite standard na crtežu; usmeni dogovor nije dovoljan.
Tri pitanja na koja morate odgovoriti prije nego što zatražite ponudu
Ljevaonice procjenjuju desetke upita tjedno. Oni koji se najbrže kreću imaju jasnu specifikaciju materijala. Prije nego što pošaljete sljedeći RFQ, odgovorite na tri pitanja.
- Koji razred i koji standard? Ne samo sivi ili nodularni ljev, već određena klasa, stupanj i standard kako bi ljevaonica mogla planirati taljenje.
- Što je profil debljine presjeka? Debeli dio se polagano hladi i ogrubljuje strukturu grafita, mijenjajući mehanički rezultat. Praksa inokulacije i hlađenja u ljevaonici čuva specificirani stupanj preko različitih debljina stijenki.
- Koji su kriteriji prihvaćanja? Vlačne šipke izlivene zasebno, rasponi Brinellove tvrdoće, ultrazvučna inspekcija ili ocjene mikrostrukture. Dogovorite ih prije početka proizvodnje.
Hranjenje je važno. Nodularni lijev se tijekom skrućivanja skuplja više od sivog. Odljevak od nodularnog željeza s tankim stijenkama bez putanje dovoda kandidat je za poroznost skupljanja, stoga pregledajte plan uspona i uspona s ljevaonicom prije proizvodnje.
Sama tvrdoća može dovesti u zabludu. Visoko očitavanje tvrdoće ne znači automatski i jak odljev. Može ukazivati na stvaranje hladnoće ili karbida, što proizvodi krti dio koji se gotovo ne može obraditi. Prije odobravanja novog materijala uvijek provjerite podatke o rastezljivosti ili mikrostrukturi.
Rad s ljevaonicom koja lije oba materijala
Izbor materijala samo je pola jednadžbe. Kontrola procesa u ljevaonici utvrđuje da li odljevak stvarno isporučuje svojstva zapisana na crtežu. Kada dobavljač izlije i sivi i nodularni ljev u istom pogonu, dobivate izravnu usporedbu mogućnosti izrade, vremena isporuke i cijene - umjesto ponude za materijal koji mu odgovara.
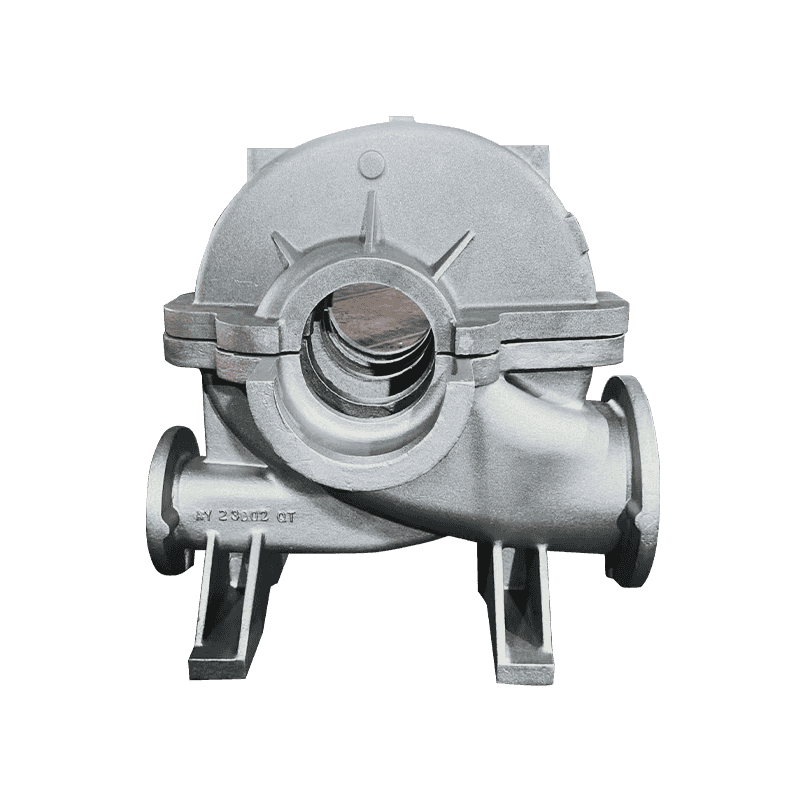
Haian Aoyu Machinery Manufacturing Co., Ltd. jedan je od tih dobavljača. Tvrtka upravlja pogonom za lijevanje željeza u provinciji Jiangsu s otprilike 20.000 tona godišnjeg kapaciteta lijevanja, 30.000 četvornih metara pogonskog prostora i rekordnim izvozom koji uključuje Sjedinjene Države, Njemačku, Italiju, Dansku, Švicarsku i Japan. Njegov asortiman proizvoda izgrađen je oko odljevaka za kompresore, odljevaka za pumpe i ventile te odljevaka za alatne strojeve, tako da se odluka o sivom nasuprot duktilnom donosi projekt po projekt. Možete pregledavati kompletan katalog proizvoda za lijevanje vidjeti raspon.
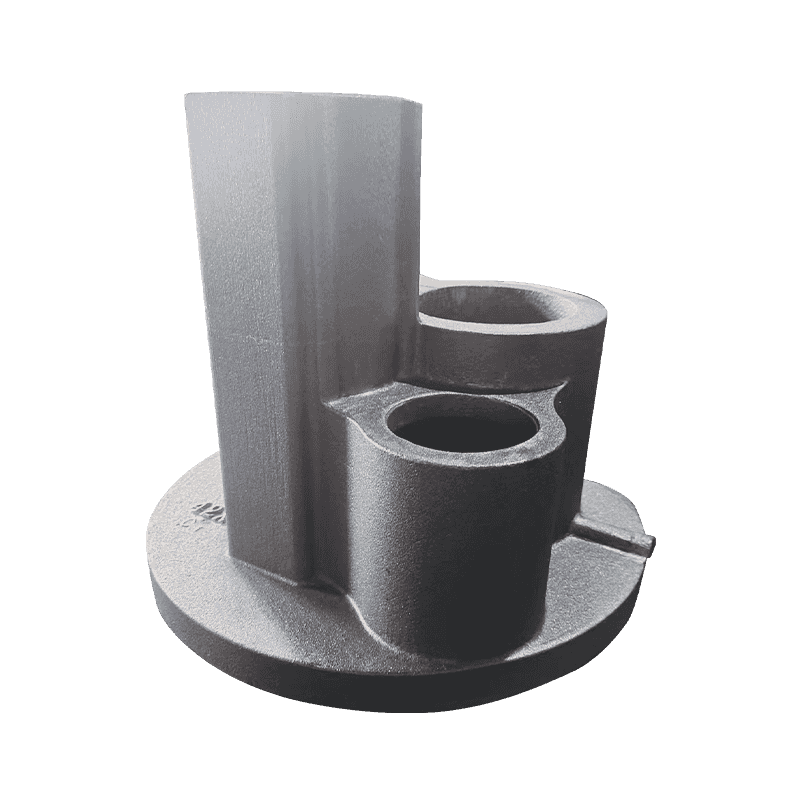
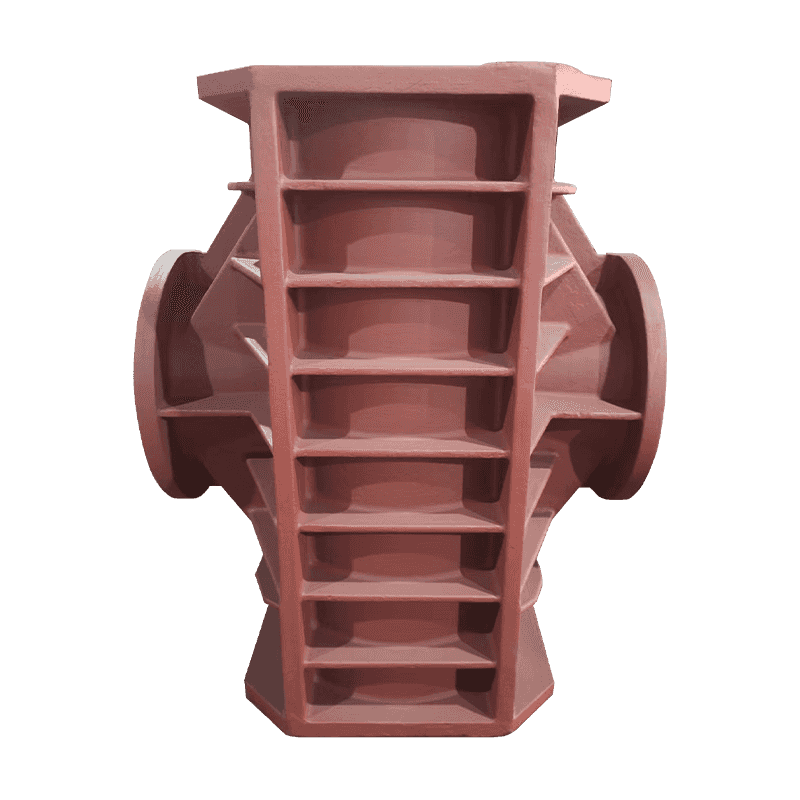
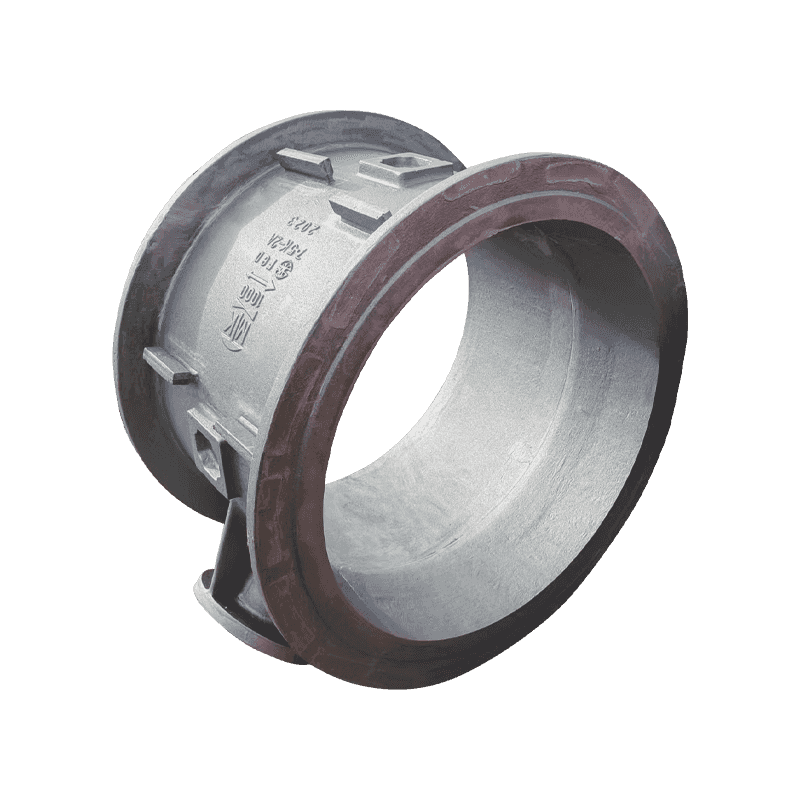 Lijevano tijelo ventila pumpe s integriranim kanalima protoka Ovo kućište ventila pumpe sadrži i podržava komponente ventila dok usmjerava tekućinu kroz strojno obrađene prolaze protoka. To je ključni dio pumpnih sustava, a njegov izbor materijala je bitan kada se ocjenjuje sivi naspram nodularnog lijeva za tlak i troškove strojne obrade. Pogledajte proizvod →
Odljevak je struktura, a ne vlačni uzorak. Grafit vam govori kako se materijal ponaša; geometrija vam govori kako se dio ponaša.
Izbor sivo nasuprot duktilnom nije natjecanje u popularnosti između materijala. To je strukturna procjena onoga s čime će se dio suočiti — vibracijama, udarcima, pritiskom, toplinom — i koliko će koštati njegova obrada do gotovog stanja. Počnite s grafitnom strukturom, usporedite brojke i dopustite da iskustvo u ljevaonici s oba materijala potvrdi odluku. Taj je niz brži od greške na terenu i jeftiniji od pretjeranog inženjeringa svakog lijevanja.