EN
Teška istina o karbidima u odljevcima od nodularnog željeza
Četiri rupe u proizvodnom ciklusu, bušilica se počinje dimiti. Certifikat o materijalu kaže nodularno željezo, klasa 80-55-06. Provjera tvrdoće u blizini prolaza s jezgrom pokazuje 312 HBW, daleko iznad spec. Čipovi su kratki, grubi i sijedi umjesto čistih kovrča. Dio je dimenzionalno usklađen, ali će biti težak za obradu i riskantan pod opterećenjem. Uzrok su gotovo sigurno karbidi.
Karbidi u odljevcima od nodularnog lijeva rijetko se pojavljuju pri ulaznoj kontroli. Skrivaju se iza prihvatljive prosječne tvrdoće i čiste površine. Postaju vidljivi kada se alati istroše za nekoliko minuta, navoji pokidaju ili test tlaka ne uspije. Razumijevanje onoga što ih stvara i kako ih ljevaonice sprječavaju je najizravniji način da se izbjegne plaćanje istog problema dva puta: jednom u lijevanju, jednom u strojnoj obradi i jamstvu.
Praktična razlika između pouzdanog odljeva od nodularnog lijeva i problematičnog obično nije prosječna tvrdoća. To je nepostojanje tvrdih, krhkih faza u točno onim zonama koje se moraju strojno obraditi i opteretiti.
Što su karbidi i zašto se pojavljuju
U pravilno očvrsnutom nodularno željezo strukturi, ugljik se taloži kao sferoidni grafit tijekom eutektičkog skrućivanja. Te grafitne kvržice daju željezu njegovu duktilnost, sposobnost prigušivanja i obradivost. Transformacija ovisi o vremenu i uvjetima nukleacije.
Kada je lokalna brzina hlađenja prebrza ili kada se sastav taline udalji od grafitno-stabilne zone, ugljik se spaja izravno sa željezom u obliku cementita (Fe3C). Ako cementit tvori povezanu mrežu, struktura se naziva ledeburitni karbid. To je ista faza koja bijelom željezu daje njegovu tvrdoću, ali kod nodularnog lijeva to je nedostatak, a ne značajka dizajna.
Istraživanje skrućivanja nodularnog željeza ukazuje na iste okidače:
- Brzo hlađenje u tankim dijelovima. Stijenke cilindra, rebra pumpe i rubovi vodilica skrućuju se brže od teških izbočina, ostavljajući malo vremena za rast grafita.
- Niskougljični ekvivalent. CE vrijednost ispod oko 4,3 gura skrućivanje prema stvaranju karbida.
- Elementi za stabilizaciju karbida. Krom, mangan, molibden, vanadij i bor potiču cementit čak i na umjerenim razinama, često ulazeći kroz nenadzirani čelični otpad.
- Blijeđenje cijepljenja. Inokulacija osigurava mjesta nukleacije koja su potrebna grafitu. Premalo inokulanta ili preduga odgoda prije izlijevanja ostavlja taljevinu bez tih mjesta.
- Lokalni toplinski uvjeti. Zone zadnjeg smrzavanja odljevka su mjesta gdje se koncentriraju masivni karbidi.
"Karbidi su sjećanje odljevka na vlastitu povijest hlađenja. Pitanje je čitate li to sjećanje prije obrade ili nakon kvara."
Info. Karbidi nisu automatski uzrok odbijanja. Neke industrijske specifikacije dopuštaju do 3 posto karbida po površini u definiranim nefunkcionalnim zonama. Pitanje je je li tolerancija dokumentirana i dogovorena ili je otkrivena slučajno.
Što karbidi čine obradi i vijeku trajanja
Prvo pravilo problema s karbidom: oni su lokalni. Jedna hladna točka u jednoj šupljini kalupa može proizvesti zonu karbida dok je ostatak odljevka zdrav. Prosječni uzorci zatezanja mogu proći, a odljevak još uvijek može uništiti rezač ili puknuti tijekom rada.
Strojna obrada je obično mjesto gdje se problem prvo pojavljuje. Cementit je mnogo tvrđi od perlitne ili feritne matrice, tako da rezni alat koji prelazi zonu karbida doživljava jake udarce. Životni vijek alata opada, kontrola dimenzija postaje nestabilna i dolazi do pukotina. Kod bušenja, razlika između dobre i loše serije vidljiva je unutar prvih nekoliko rupa.
Što se tiče performansi, karbidi uklanjaju sposobnost materijala da se plastično deformira. Odljevak s izraženom karbidnom mrežom ponaša se kao bijelo željezo: tvrđe, ali krto. Istezanje može pasti ispod 3 posto, energija udarca naglo pada, a dio postaje osjetljiv na zareze i koncentracije naprezanja. To je važno za tijela pumpi pod tlakom, kućišta kompresora pod toplinskim ciklusima i strukture alatnih strojeva koje moraju održavati poravnanje.
| Vlasništvo | Normalno nodularno željezo | S karbidnom mrežom |
|---|---|---|
| Tvrdoća (HBW) | 170 - 250 (prikaz, stručni). | 300 - 500 lokalizirano |
| Istezanje (%) | 6 - 18 (izvorni znanstveni rad, znanstveni). | Ispod 3 |
| Udarna žilavost (J) | 8 - 25 (izvorni znanstveni rad, znanstveni). | Ispod 5 |
| Obradivost | Dobar sa standardnim alatom | Jadno; brzo trošenje i lomljenje |
| Ponašanje pri neuspjehu | Duktilna deformacija s vidljivim upozorenjem | Krhki lom bez značajnog upozorenja |
opasnost. U dijelu koji sadrži pritisak, karbidna zona na unutarnjem kutu djeluje kao pokretač pukotine. Kada se primijeni pritisak, tvrda zona ne može podnijeti naprezanje, a kvar se mijenja od curenja prije loma do iznenadnog loma.
Kontrole procesa koje sprječavaju ulazak karbida
Kontrola karbida ovisi o četiri varijable: kemiji, inokulaciji, brzini hlađenja i toplinskoj obradi. Najjače ljevaonice vode sve četiri kao jedan sustav, a ne kao zasebne kontrolne točke.
Kemija i ugljični ekvivalent
Za opće inženjersko nodularno željezo, ekvivalent ugljika obično se drži između 4,3 i 4,6 posto, sa silicijem između 2,2 i 2,8 posto. Donja granica je kritična: ispod eutektičkog CE, talina postaje sklonija taloženju karbida bez obzira na kvalitetu inokulacije.
Kasna i pouzdana inokulacija
Inokulacija dodaje mjesta nukleacije za grafit. Kasna inokulacija, obavljena u toku izlijevanja ili pri prijenosu lonca, daje najveći broj jezgri kada metal uđe u kalup. Razmak između cijepljenja i izlijevanja je važan koliko i količina cijepljenja; izblijedjela inokulacija vodeći je uzrok nedosljednosti od serije do serije.
Brzina hlađenja i dizajn sekcije
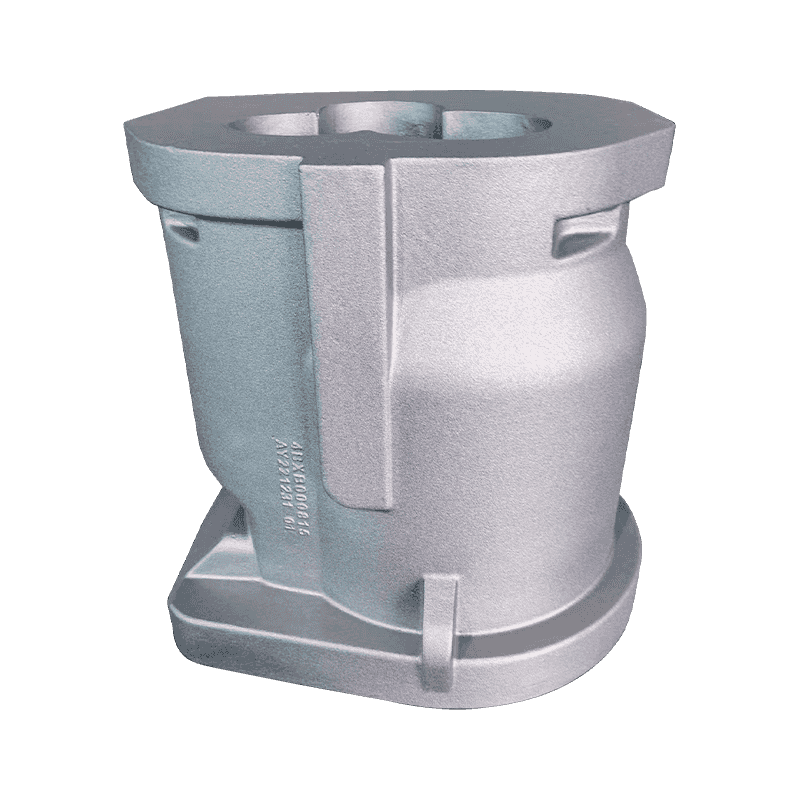
Dizajner odljeva i ljevaonica trebaju pregledati tanke dijelove, oštre prijelaze i prolaze s jezgrom prije nego što se uzorak izreže. Komponente kompresora tankih stijenki klasičan su primjer: kanali za hlađenje, uske stijenke i zone s navojem stvaraju više mjesta s visokom lokalnom brzinom hlađenja. Ljevaonice koje redovito proizvode takve dijelove prilagođavaju uvjete lijevanja, temperaturu izlijevanja i kalupe kako bi ostale u grafitnom stabilnom rasponu.
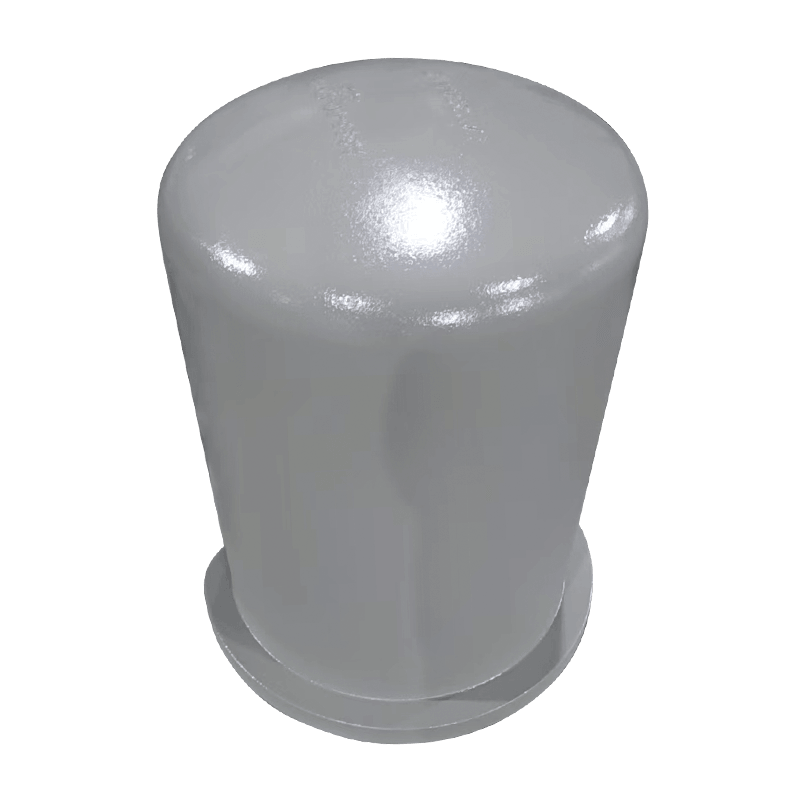
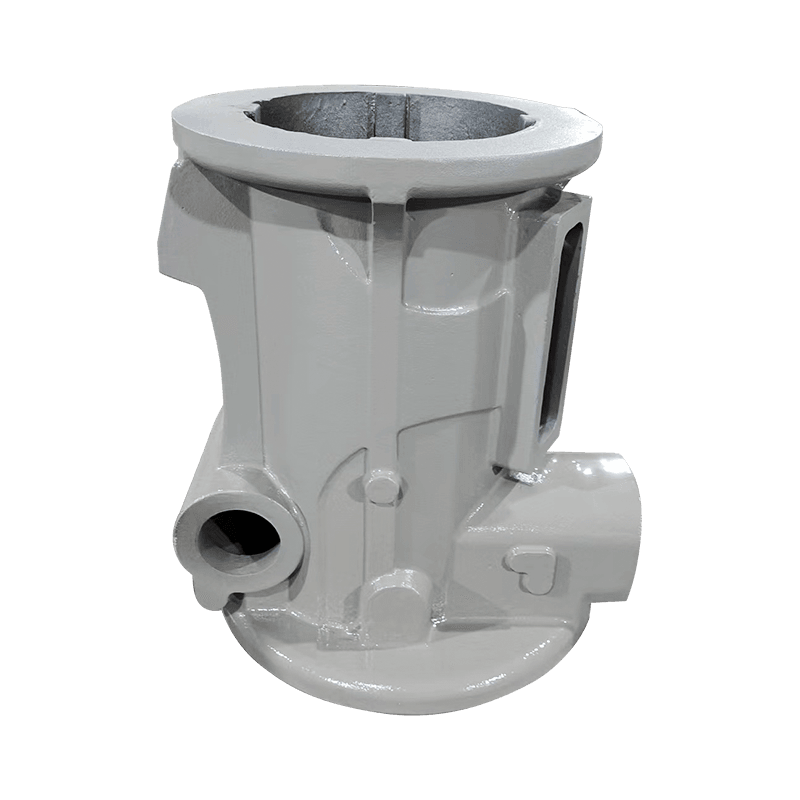
 Cilindar kompresora HT250 s lijevanim smolom i pijeskom Ovaj cilindar koji nosi pritisak oslanja se na lijevano željezo visoke čvrstoće HT250 i kalupljenje smole i pijeska. Njegovi tanki zidovi i kanali za hlađenje stvaraju zone sklone karbidu, čineći rizike prijelaznog područja o kojima se ovdje govori izravno relevantnima. Pogledajte proizvod →
Kada se tanki dio spoji s teškim, vrijeme skrućivanja se naglo mijenja, a ta prijelazna zona je mjesto gdje se karbidi radije pojavljuju. Pregledi uzoraka, radijusi prijelaza i kontrolirano hlađenje kalupa izbjegavaju problem umjesto da ga kasnije ispravljaju.
Toplinska obrada kao korektivni korak
Ako su karbidi već nastali, feritizirajuće žarenje ih otapa. Držanje odljevaka na oko 900 stupnjeva Celzijusa jedan do tri sata, zatim polagano hlađenje, omogućuje razgradnju cementita i taloženje ugljika kao grafita. Toplinska obrada odljevaka alatnih strojeva slijedi istu logiku: dovesti matricu do zadane tvrdoće i ukloniti nestabilne faze. Toplinska obrada zahtijeva vrijeme i energiju, pa je ljevaonice tretiraju kao korektivni korak, a ne zamjenu za kontrolu procesa.
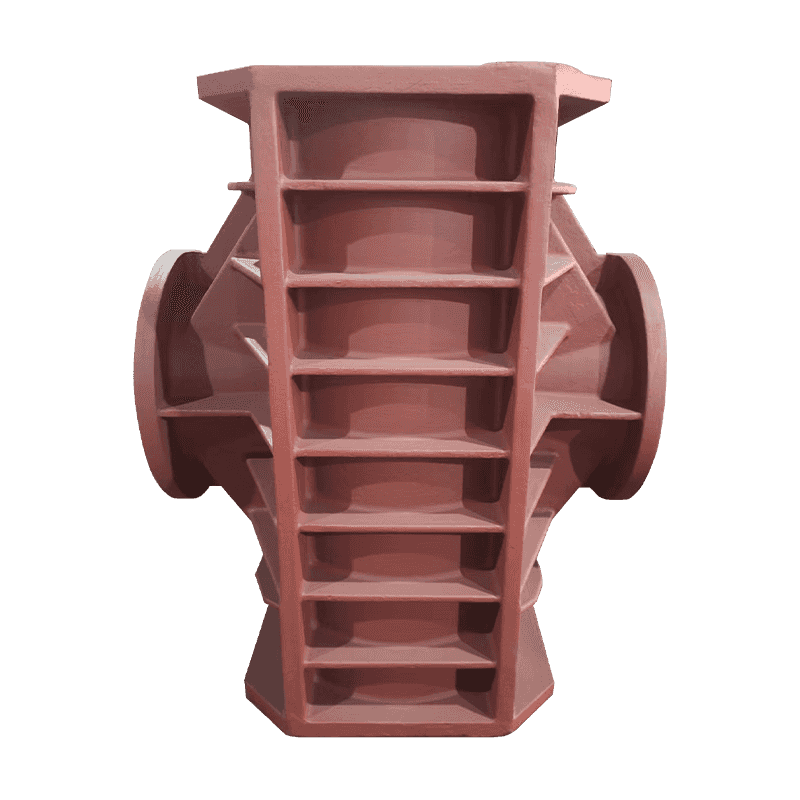
Odljevci alatnih strojeva, sa svojim teškim presjecima i dugim vremenima hlađenja, manje su izloženi karbidima tanke stijenke, ali još uvijek trebaju definirani ciklus žarenja kako bi se dobila stabilna, jednolika struktura.
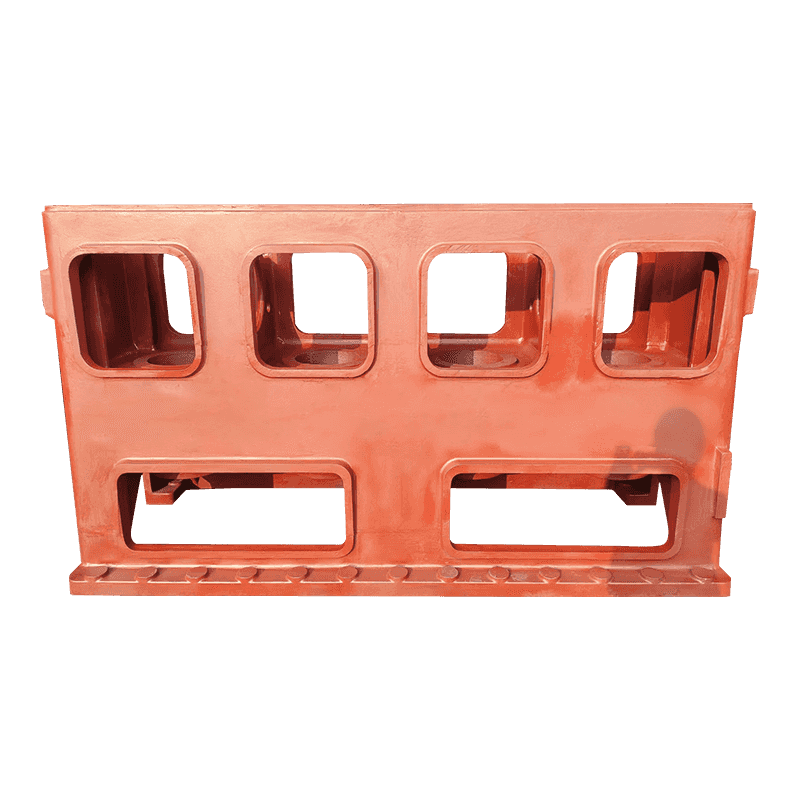
 Stabilna baza stroja za potporu alatnog stroja Služeći kao strukturni temelj alatnog stroja, ova baza osigurava krutost i otpornost na vibracije. Tekst koji ga okružuje naglašava da odljevci s velikim presjecima i dalje trebaju definirani ciklus žarenja za dosljednu, jednoliku strukturu. Pogledajte proizvod →
Uspjeh. Ljevaonica koja ima stroga kemijska ograničenja, kasnu inokulaciju i definirani ciklus žarenja može proizvesti nodularno željezo koje se obrađuje identično od serije do serije. Ta dosljednost vrijedi više od uštede od jeftinije mješavine punjenja.
Što provjeriti prije naručivanja
Karbidi su rezultat procesa, a ne slučajan događaj. Nekoliko ciljanih pitanja razdvaja ljevaonicu koja kontrolira svoj proces od one koja se nada najboljem. Ove provjere oduzimaju malo vremena i sprječavaju neočekivane probleme s karbidom nakon početka strojne obrade.
- Pregledajte puni kemijski certifikat. Većina certifikata navodi ugljik i silicij. Dodatno zatražite ograničenja za krom, mangan, molibden i vanadij. Dobavljač koji ih ne prijavljuje možda ih ne prati.
- Pitajte kako se primjenjuje cijepljenje. Inokulacija mlazom ili kutlačom u posljednjoj fazi snažan je signal da se nukleacija shvaća ozbiljno.
- Definirajte matricu i toplinsku obradu. Navedite da li se odljevci isporučuju izliveni, normalizirani ili žareni i kakva se mikrostruktura očekuje u kritičnim zonama.
- Zatražite kartu tvrdoće na prvom artiklu. Provjerite tvrdoću na tankim presjecima i u blizini strojno obrađenih provrta, ne samo na zasebno lijevanoj ispitnoj šipki. Karbidi se skrivaju u jazu između tvrdoće šipke za ispitivanje i lokalne tvrdoće.
- Zapišite prihvatljivost karbida po zoni. Ako crtež ne podnosi karbide u određenom području, recite to. Recite i to ako su male količine prihvatljive negdje drugdje.
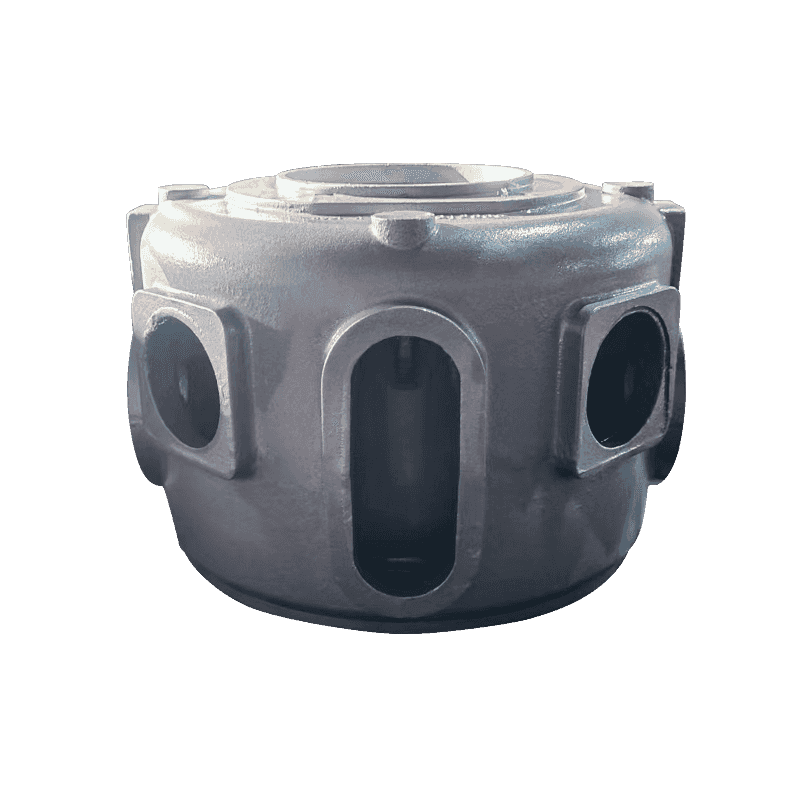
Odljevci pumpe i ventila tipičan su slučaj gdje se ovaj razgovor isplati. Tijelo pumpe mora biti otporno na pritisak, strojno obrađeno na nekoliko strana i pouzdano pod promjenjivom temperaturom. Rasprava o karbidu se brzo kreće od "je li sve dopušteno" do "gdje je točno dopušteno".
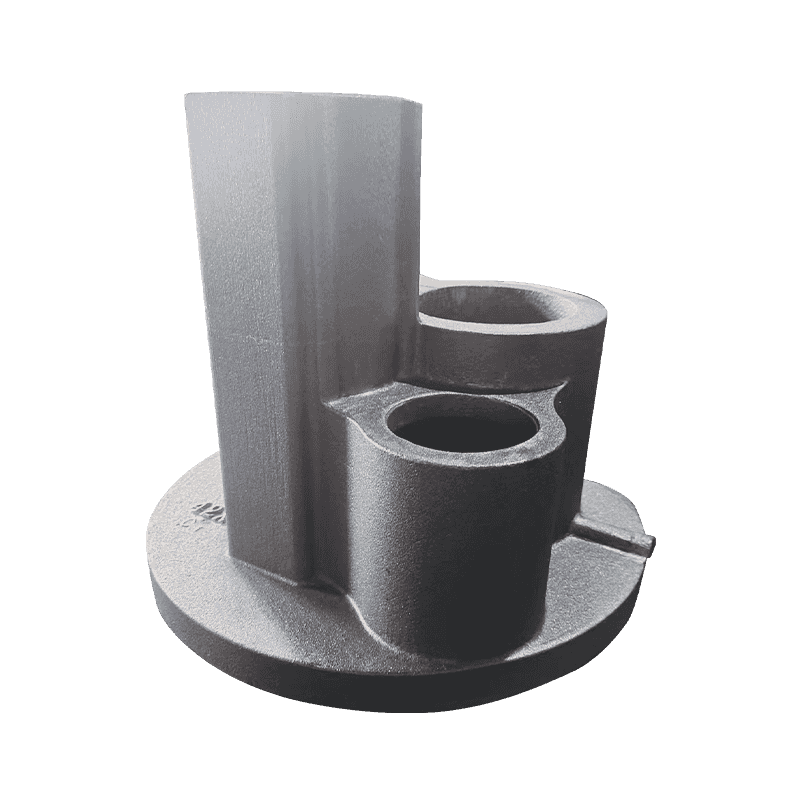
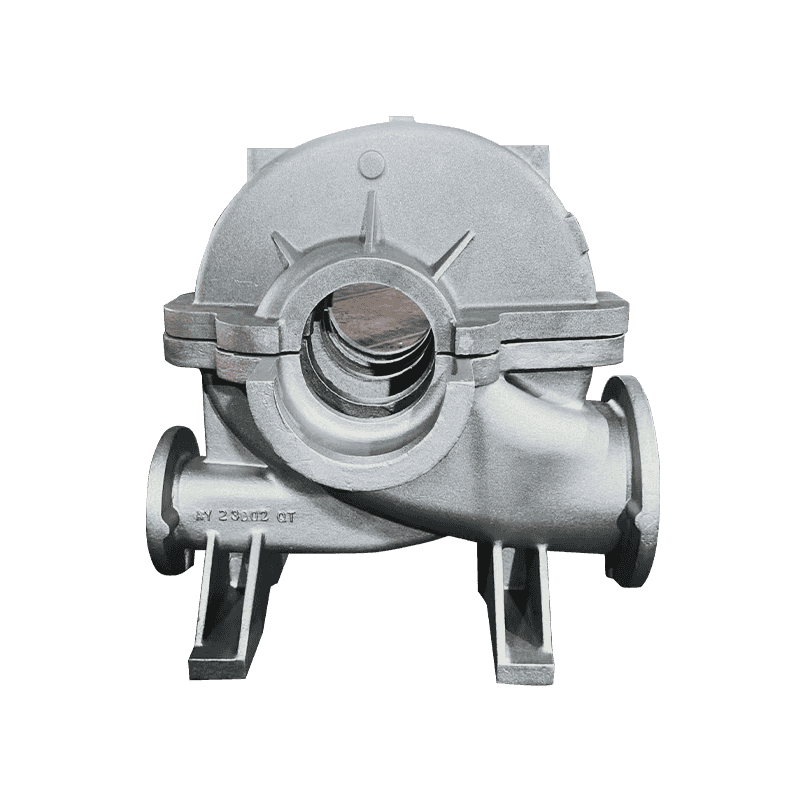
 Lijevano tijelo pumpe s konstrukcijom nepropusnom na pritisak Ova pumpa i tijelo ventila vode protok tekućine i podržavaju ventil s integriranim kanalima. Njegove višestruke strojno obrađene strane i zahtjevi za otpornost na pritisak usklađeni su s raspravom o položaju karbida, što ga čini ključnom stavkom za pregled. Pogledajte proizvod →
Prije nego što zatražite ponude, pregledajte postojeći portfelj dobavljača. Ljevaonica koja već proizvodi sličnu geometriju ima mjerljivu prednost; možete pregledati asortiman proizvoda i procijenite odgovaraju li odljevci u proizvodnji dijelovima koji su vam potrebni.
Upozorenje. Ponuda osjetno niža od tržišnog prosjeka zaslužuje dodatna pitanja, a ne manje. Razlika između kontroliranog punjenja i jeftinog punjenja često je vidljiva u količini elemenata za stabilizaciju karbida koji ulaze u talinu.
Zaključak: karbidima se može upravljati, ali samo ako vi tražite
Stvaranje karbida u odljevcima od nodularnog lijeva je predvidljivo. Slijedi iz lokalne brzine hlađenja, sastava i uvjeta nukleacije, a može se kontrolirati putem namjernog dizajna procesa. Trošak prevencije je skroman: disciplinirana kemijska ograničenja, pravovremena inokulacija i korak toplinske obrade gdje je to potrebno. Trošak kasnog otkrivanja karbida je visok: otpisana strojna obrada, neuspješna tlačna ispitivanja, zastoji stroja i sporne isporuke.
Najbolje vrijeme za rješavanje karbida je prije nego što se kroj izreže i narudžbenica potpiše. Drugo najbolje vrijeme je sada, dok još uvijek kontrolirate specifikaciju, plan provjere i razgovor sa svojim dobavljačem.